Produktionslinie für Sandwichplatten: Ausrüstung, Layouts und Auswahlhilfe
Branchennachrichten-
Stellen Sie sich ein Kühlhausplattenwerk vor, das einen 9-m-Gefrierplattenauftrag für eine Linie anbietet, die für Garagentore gekauft wurde: zwei Formstationen, eine Niederdruck-Schäumeinheit und ein manueller Deckel. Die Füllzeit verschiebt sich, die Kerndichte steigt am Ende der Einspritzung und die Platte biegt sich nach dem Entformen leicht. Nichts ist kaputt. Die Linie wurde einfach nie für dieses Panel entwickelt.
Das Fazit kommt zuerst: In einer Sandwichplatten-Produktionslinie entscheidet das Layout, welche Aufträge Sie annehmen können, und die Dosiereinheit entscheidet, wie wiederholbar Sie diese ausführen können. Dickenbereich, Kernchemie und Treibmittel sind Weiterentwicklungen dieser Sequenz und kein Ersatz dafür.
Im Folgenden werden die vier Entscheidungen behandelt, die das größte Gewicht haben: kontinuierliche versus diskontinuierliche Anordnung, Plattenaufbau und Kernchemie, die Spezifikation der Schäummaschine und die Route des Treibmittels. Wenn eine Zahl erscheint, handelt es sich entweder um einen veröffentlichten Branchenwert oder um eine Berechnung, die Sie in einer Tabelle wiederholen können.
Kontinuierlich oder diskontinuierlich: Die Layout-Entscheidung steht an erster Stelle
Beide Linientypen stellen das gleiche Produkt her. Der Unterschied besteht darin, wie der Schaum eingebracht wird und wie lange er zurückgehalten wird. Eine durchgehende Doppelbandlinie dosiert Schaum auf die laufende untere Deckschicht, legt die obere Deckschicht darüber und hält den aufsteigenden Schaum unter Banddruck auf seiner Dicke, bis er aushärtet. Eine diskontinuierliche Linie mit mehreren Stationen füllt eine geschlossene Form mit einem dosierten Schuss und hält sie zum Aushärten unter einer Presse.
Dieser eine Unterschied wirkt sich auf Durchsatz, Produktmix, Ausschussrate und Kapital aus. Die folgende Tabelle ist die Version, die es wert ist, in eine Lieferantenbesprechung eingefügt zu werden.
Indikativer Vergleich von kontinuierlichen und diskontinuierlichen Panellinien; Überprüfen Sie Geschwindigkeiten, Plattenlängen und Umrüstzeiten anhand der Spezifikationen jedes Lieferanten.
Entscheidungspunkt
Durchgehende Doppelbandlinie
Diskontinuierliche Mehrstationslinie
Schaumeinführung
Auf die bewegliche Bodenverkleidung gegossen; Oberbelag vor dem Gürtel angebracht
Dosiertes Schrot wird in eine geschlossene Form eingespritzt
Ausgabe
Wird durch die Bandgeschwindigkeit eingestellt, typischerweise 3 bis 15 m/min
Wird durch Anzahl der Schimmelpilze und Aushärtezeit eingestellt
Panellänge
Auf Länge geschnitten, üblicherweise bis zu 13,5 m
Lesen Sie zuerst die letzte Zeile. Wenn ein oder zwei Plattentypen in einer Dicke das Auftragsbuch dominieren, verdient eine durchgehende Linie ihr Kapital. Wenn sich Belag, Kern oder Dicke mehrmals im Monat ändern, ist eine diskontinuierliche Linie in der Regel bei den Gesamtkosten günstiger, auch wenn sie auf dem Papier langsamer aussieht.
Vom Coil zum Stapler: Die Phasen, die über die Panelqualität entscheiden
Reduzieren Sie die Linie und es gibt sechs Stufen. Panel-Beschwerden gehen fast immer auf einen von ihnen zurück und selten auf denjenigen, den der Betreiber zuerst beschuldigt.
Vorschub und Vorwärmen. Stahldeckschichten von 0,4 bis 0,6 mm werden abgewickelt, geebnet und erwärmt, üblicherweise auf etwa 35 bis 45 °C, sodass der Schaum an einer warmen statt an einer kalten Oberfläche anliegt.
Randversiegelung und Seitendämme. Die Kanten werden geschlossen, bevor der Schaum eintrifft. Endhohlräume sind in der Regel ein Dichtungsfehler und kein chemischer Fehler.
Dosierung und Einspritzung. Komponenten werden dosiert, temperiert, im Mischkopf unter hohem Druck gemischt und eingespritzt. Schussgröße, Verhältnis und Gießmuster entscheiden darüber, ob der Hohlraum gleichmäßig gefüllt wird.
Erhebe dich und heile unter Zurückhaltung. Das Band bzw. der Pressdeckel hält den expandierenden Schaum in der Solldicke, bis er die Last tragen kann.
Abschneiden und Trimmen. Eine fliegende Säge schneidet auf durchgehenden Linien ab; Beide Linientypen werden dann auf die endgültige Breite zugeschnitten.
Kühlen und Stapeln. Die Platten werden zur Nachhärtung flach gestapelt. Zu frühes Stapeln ist eine häufige Ursache für Maßabweichungen.
Wie das Panel aufgebaut ist
Zwei Deckschichten, ein Kern und ein Kantenprofil, das der Handhabung und Montage vor Ort standhalten muss. Die Explosionszeichnung unten zeigt, welche Schichten eine Schäumstation tatsächlich füllen muss.
Abbildung 1: Explosionsdarstellung einer metallbeschichteten Sandwichplatte. Die Deckschichten bestehen typischerweise aus 0,4 bis 0,6 mm starkem Stahl oder Aluminium.
Kernchemie und -dicke: Woher die thermischen Zahlen kommen
PIR-Hartschaum wird üblicherweise mit etwa 0,021 bis 0,023 W/mK und PUR mit 0,022 bis 0,026 W/mK angegeben, beide deutlich unter XPS mit 0,029 bis 0,035, EPS mit 0,031 bis 0,038 und Mineralwolle mit 0,035 bis 0,045. Die Ausbreitung innerhalb einer Familie ist ebenso wichtig wie die Kluft zwischen den Familien: Dieselbe PUR-Formulierung kann sich je nach Treibmittel, Zellstruktur und Dichte um etwa 10 % bewegen.
Abbildung 2: Niedrigere Balken bedeuten eine bessere Isolierung pro Millimeter. Bei den Werten handelt es sich um typische veröffentlichte Erklärungen. Maßgeblich ist die Leistungserklärung des jeweiligen Lieferanten.
Die Dicke erledigt dann den Rest der Arbeit, jedoch nicht linear in einem fertigen Gebäude. Das folgende Diagramm verwendet reine Leitung bei Lambda = 0,024 W/mK.
U-Wert in Abhängigkeit von der Plattendicke (Lambda = 0,024 W/mK, nur Leitung)
Abbildung 3: Der Übergang von 40 mm auf 100 mm reduziert den berechneten Wärmeverlust um etwa 60 %; Wenn man von 100 mm auf 200 mm geht, verringert sich der Wert um weitere 50 %. Echte Paneele schneiden schlechter ab, da die in EN 14509 angegebenen Werte Alterungs- und Wärmebrückenkorrekturen einschließen und Verbindungen und Befestigungen zu Verlusten vor Ort führen.
Die Dosiereinheit: Schussgenauigkeit übertrifft die Nennleistung
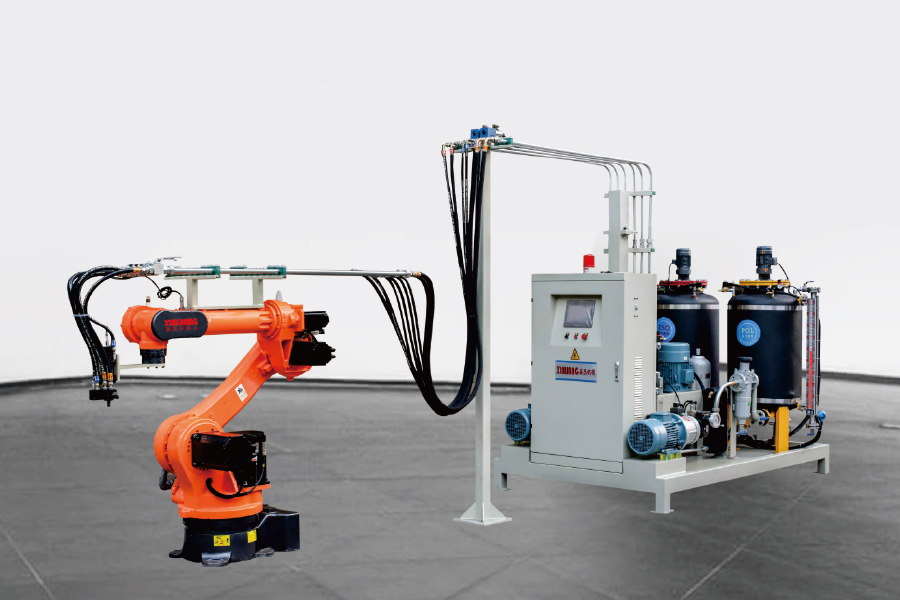
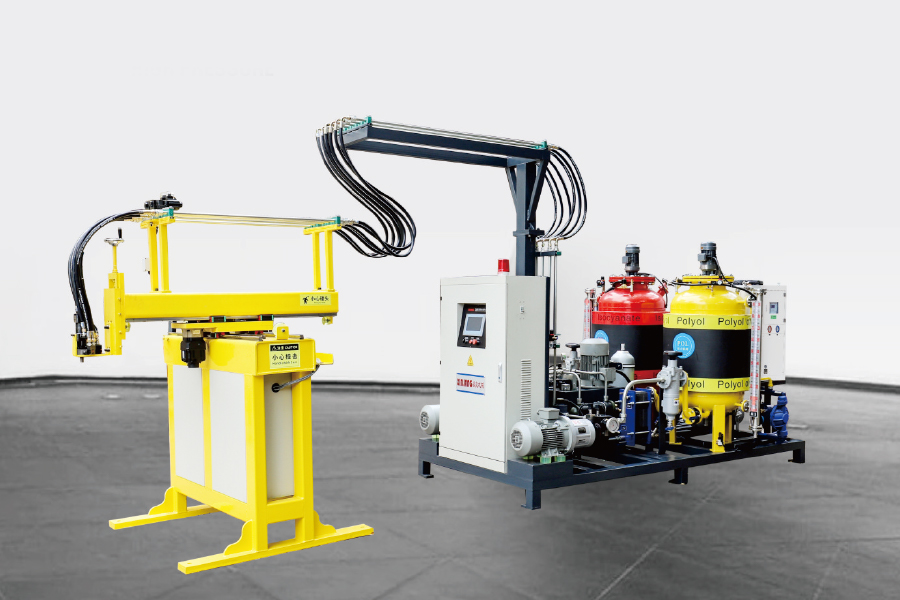
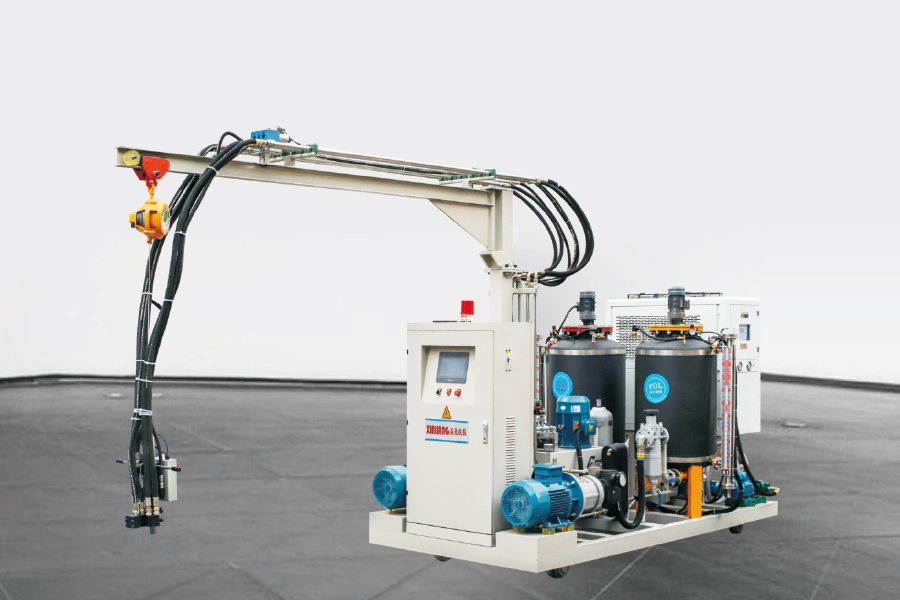
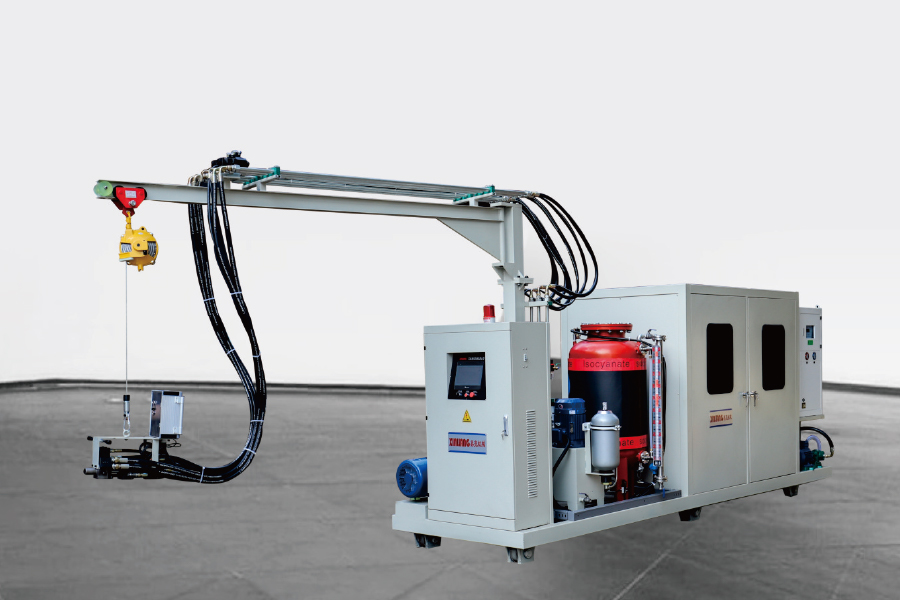
Hochdruckköpfe mischen durch Aufprall, wobei der Einspritzdruck typischerweise zwischen 100 und 200 bar liegt, während er bei Niederdruckrühren etwa 5 bis 30 bar beträgt. Der praktische Unterschied bei einer Plattenlinie liegt in der Zellstruktur und der Schusswiederholbarkeit: Ein Hochdruckkopf füllt einen langen, dünnen Hohlraum mit geringeren Dichteschwankungen von einem Ende zum anderen.
Lieferanten geben üblicherweise eine Verhältnisgenauigkeit von etwa 1 % und eine Schusswiederholbarkeit im Bereich von 1 bis 1,5 % an. Fragen Sie nach dem Variationskoeffizienten über 20 aufeinanderfolgende Schüsse Ihrer eigenen Formulierung, nicht nach der Schlagzeilenzahl im Datenblatt. Ebenso wichtig ist die Temperaturkontrolle der Komponenten, da die meisten Plattenformulierungen am besten funktionieren, wenn beide Komponenten innerhalb von etwa 2 °C auf etwa 20 bis 25 °C gehalten werden.
Übermäßiges Packen ist der leiseste Kostenfaktor bei dieser Art von Linie. Eine Füllung von 5 bis 10 % über der theoretischen Mindestdichte kommt bei einer nicht abgestimmten Maschine häufig vor und ist die schnellste Angriffsmethode, da sie in jedem Panel angezeigt wird. Dreikomponentenmaschinen fügen einen dritten Strom für Additive wie Flammschutzmittel, Pigmente oder Nukleierungsmittel hinzu, ohne diese vorher in das Polyol einzumischen. Dies ist eine Überlegung wert, wenn sich Ihre PIR-Formulierungen häufig ändern.
Schussgewichtsbereich abgestimmt auf den größten Plattenhohlraum, mit angegebener Wiederholbarkeitszahl.
Der Verhältnisbereich ist groß genug für Ihre Formulierungen. Bei den meisten Plattenwerkstoffen liegt das Verhältnis Polyol zu Isocyanat zwischen 1:1 und etwa 1:1,6.
Durchsatz in kg/min, der der höchsten Bandgeschwindigkeit oder dem kürzesten Zyklus entspricht, den Sie ausführen möchten.
Durch die Kombination von Kopfanzahl und Traversenanordnung wird verhindert, dass ein Kopf zum Engpass wird.
Rezeptspeicherung in der SPS, sodass eine Dickenänderung eine gespeicherte Einstellung und kein manuelles Zurücksetzen ist.
Linienlayouts für Plattenformen: Ringform, H-Typ und Drehtisch
Zyklusberechnung zuerst: Der Durchsatz entspricht der Anzahl der Formstationen geteilt durch die Zykluszeit. Das Hinzufügen von Stationen ist fast immer günstiger, sicherer und schneller als die Verkürzung der Aushärtezeit durch Chemie.
Ringförmige (Ring-)Linie. Formen bewegen sich in einem geschlossenen Kreislauf, mit Schäumstationen innerhalb des Rings und Bedienern außerhalb. Die Stellfläche pro Station ist effizient und lange Läufe eines Plattentyps fließen gut.
Leitung vom Typ H. Zwei Formreihen teilen sich einen Mittelgang und einen verfahrbaren Einspritzkopf. Werkzeugwechsel und Kleinserien sind einfacher zu planen als bei einem geschlossenen Ring.
Plattenspielerlinie. Radiale Stationen auf einem Drehtisch. Kompakt und schnell in Betrieb zu nehmen und gut geeignet für kürzere Paneele, Türen und kleinere Chargen.
Welches Layout Sie auch wählen, die Form ist Teil des Qualitätssystems. Die Gleichmäßigkeit der Formtemperatur über einen 9 m großen Hohlraum, die Steifigkeit des Deckels und die Disziplin des Trennmittels wirken sich stärker auf die Durchbiegung und die Oberflächenbeschaffenheit aus, als die meisten Käufer in der Angebotsphase erwarten.
Treibmittel, Pentansicherheit und Brandverhalten
Cyclopentan hat ein Ozonabbaupotenzial von Null und ein Treibhauspotenzial, das weit unter dem der HFKW liegt, die es ersetzt. Veröffentlichte 100-Jahres-Zahlen gehen von etwa 700 HFC-141b und etwa 1.000 HFC-245fa aus, während Kohlenwasserstoffe im niedrigen Zehnerbereich liegen. Durch die überarbeitete F-Gas-Verordnung (EU) 2024/573 der EU wird der HFKW-Weg weiter eingeschränkt, weshalb Kohlenwasserstoffsysteme immer mehr an Anteilen an Plattenschäumen gewinnen.
Pentan ist brennbar, und das verändert die Anlage, nicht nur die Maschine. Erwarten Sie explosionsgeschützte Elektrik in der Schäumungszone, mechanische Belüftung, Gaserkennung, Erdung und Verbindung sowie keine Zündquellen in der Nähe des Mischkopfs. Ein Vormischsystem hält die Konzentration und Temperatur von Pentan vor der Dosierung stabil, wodurch der Schuss vom ersten bis zum letzten Panel einer Schicht wiederholbar ist.
Die Brandleistung ist eine von der thermischen Leistung getrennte Diskussion. Die Paneele sind nach EN 13501-1 klassifiziert; Viele PIR-Systeme werden auf B-s1,d0 getestet, PUR-Systeme erreichen üblicherweise B-s2,d0 oder B-s3,d0 und Mineralwollkerne erreichen A2-s1,d0. Die Klassifizierung ist system- und dickespezifisch. Lesen Sie daher immer die Leistungserklärung für den genauen Aufbau, den Sie verkaufen, und gehen Sie niemals davon aus, dass die Kernchemie allein eine Klasse garantiert.
Zu beobachtende Mängel und was vor der Freigabe überprüft werden muss
Sechs Mängel sind für die meisten Panelbeschwerden verantwortlich, und für jeden dieser Mängel gibt es eine kurze Liste der ersten Prüfungen.
Beenden Sie Hohlräume und ungefüllte Ecken. Überprüfen Sie die Kantenversiegelung und das Gießmuster, bevor Sie die Formulierung berühren.
Dichtegradient entlang der Platte. Normalerweise Schussgröße, Einspritzposition oder Formtemperatur.
Delaminierung und Durchbiegung. Temperatur, Trennmittel, zu frühes Entformen oder Überpacken.
Schrumpfungslinien und Einfallstellen. Nichtübereinstimmung der Gelierzeit zwischen den beiden Komponenten.
Dickenvariation. Riemen- oder Abstandshalterkontrolle und Deckelsteifigkeit auf diskontinuierlichen Linien.
Oberflächendurchlesung. Bei dünnem Belag wird fast immer zu viel gepackt.
Fordern Sie für eine Werksabnahmeprüfung schriftlich Folgendes an:
Variationskoeffizient des Schussgewichts über 20 aufeinanderfolgende Schüsse Ihrer Rezeptur.
Die Kerndichte wird an drei Positionen über die gesamte Länge des Panels gemessen, nicht nur am Einspritzpunkt.
Längen-, Breiten- und Dicketoleranzen anhand der Toleranztabelle EN 14509 überprüft.
Ziehen Sie die Haftung zwischen Schaumstoff und Verkleidung an einem Schnittmuster von beiden Enden der Platte ab.
Wiederholbarkeit einer Dickenänderung, einschließlich der Anzahl der beim Wechsel verschrotteten Platten.
Häufig gestellte Fragen zu Produktionslinien für Sandwichplatten
Q1. Was ist eine Produktionslinie für Sandwichplatten?
Es handelt sich um den Gerätesatz, der aus zwei Metalldeckschichten und einem Schaumstoffkern eine isolierte Platte macht: Deckschichtzuführung, Kantenversiegelung, eine Schäum- oder Einspritzmaschine, eine Aushärtungsstrecke wie ein Doppelband oder eine Presse, anschließendes Abschneiden, Besäumen und Stapeln.
Q2. Wie viele Platten kann eine Linie pro Schicht produzieren?
Bei diskontinuierlichen Linien entspricht der Durchsatz den Formstationen dividiert durch die Zykluszeit, sodass eine Linie mit 20 Stationen und einem 10-Minuten-Zyklus bei ihrer theoretischen Geschwindigkeit etwa 120 Platten pro Stunde produziert. Nach Umrüstungen und Ausschuss ist die reale Produktion geringer; Berechnen Sie immer von Ihrer eigenen Panelgröße.
Q3. PUR- oder PIR-Kern für ein Sandwichpaneel?
PUR ist in der Regel günstiger und erfüllt die üblichen Kühlraum- und Wandanforderungen. PIR wird gewählt, wenn Brandschutz oder höhere Betriebstemperaturen wichtig sind, und es wird üblicherweise nach einer besseren EN 13501-1-Klasse als PUR getestet, allerdings mit höheren Formulierungskosten.
Q4. Kann eine Sandwichplattenlinie mit Cyclopentan anstelle von HFC betrieben werden?
Ja, und das gilt auch für viele neue Linien. Es erfordert einen explosionsgeschützten Schäumbereich, Belüftung, Gaserkennung und ein Vormisch- oder Dosiersystem, sodass die Nachrüstungskosten real sind. Der Gewinn ist regulatorische Stabilität und ein GWP weit unter HFC-141b oder HFC-245fa.
F5. Welche Schaumdichte sollte ein Sandwichplattenkern haben?
Die meisten metallbeschichteten PUR- und PIR-Plattenkerne sind im Bereich von 38 bis 45 kg/m3 spezifiziert. Darunter sinken die mechanischen Eigenschaften und die Dimensionsstabilität; weit darüber hinaus zahlen Sie für Material, das nur einen geringen Isolationswert bietet.
F6. Kontinuierliche Doppelband- oder diskontinuierliche Linie für Kühlpaneele?
Kühlräume eignen sich gut für diskontinuierliche Linien, da die erforderlichen Längen und Dicken stark variieren und das Auftragsvolumen moderat ist. Kontinuierliche Doppelbandlinien sind dann sinnvoll, wenn ein oder zwei Paneltypen das Auftragsbuch dominieren und die Volumina das Kapital rechtfertigen.
Bevor Sie etwas unterschreiben, fordern Sie zwei Dokumente an: ein Protokoll zur Wiederholbarkeit des Schussgewichts einer bereits laufenden Maschine und einen Werksabnahmetest Ihrer eigenen Rezeptur in der gewünschten Dicke. Diese beiden Aufzeichnungen verraten Ihnen mehr über eine Sandwichplatten-Produktionslinie als jede Broschüre.
Wenn Sie noch den Prozessablauf abbilden, ist unser Kaufratgeber für PU-Schaum-Produktionsanlagen geht die Ausrüstungsbestellung und die in jeder Phase zu stellenden Fragen durch. Ningbo Xinliang Machinery liefert die Dosiereinheit, das Linienlayout und das Treibmittelsystem als ein Paket, abgestimmt auf Ihren Plattenbereich und Ihr Leistungsziel.