Heim / Nachricht / Branchennachrichten / Herstellung von Polyurethanschaum: Leitfaden zur Prozess-, Ausrüstungs- und Linienauswahl
Herstellung von Polyurethanschaum: Leitfaden zur Prozess-, Ausrüstungs- und Linienauswahl
Branchennachrichten-
Ein Kühlschrankbetrieb, der beschließt, die Gehäuseaufschäumung intern zu übernehmen, beginnt normalerweise mit der gleichen Frage: Welche Anforderungen stellt die Herstellung von Polyurethanschaum eigentlich, wenn das Ziel eine stabile Dichte, keine Hohlräume und eine Entformungszeit unter fünf Minuten sind? Die Antwort steht selten auf einem Maschinendatenblatt. Es hängt vom Mischungsverhältnis, der Temperatur der beiden Komponenten und der Art und Weise ab, wie das Pulver in die Kavität eingebracht wird.
Die Kurzversion: Bei der Herstellung von Polyurethanschaum handelt es sich um einen Präzisionsdosierungsprozess, der mit einer chemischen Reaktion verbunden ist. Kontrollieren Sie das Verhältnis, die Mischenergie und das Einspritzmuster, und der Schaum verhält sich vorhersehbar. Verlieren Sie die Kontrolle über eines davon, kann kein noch so großer Formdruck das Teil retten.
Die folgenden Abschnitte verfolgen den Prozess vom Rohstofftank bis zur Entformungsstation, erklären, wo Hochdruck- und Niederdrucksysteme auseinanderlaufen, und legen dar, welche Gerätekonfiguration für welchen Produktionsmaßstab geeignet ist.
Beginnen Sie mit der Chemie und dimensionieren Sie dann die Maschine
Am Mischkopf treffen zwei Flüssigkeitsströme aufeinander. Die A-Seite ist eine Polyolmischung: Polyol, Katalysator, Tensid, Treibmittel und in vielen starren Formulierungen Wasser. Die B-Seite ist ein Isocyanat, meist Polymer-MDI für Hartschaum oder eine MDI/TDI-Mischung für flexible Typen. Alles, was dem Mischkopf nachgeschaltet ist, dient dazu, diese beiden Ströme im richtigen Verhältnis, mit der richtigen Temperatur und dem richtigen Druck zum richtigen Zeitpunkt zu liefern.
Das Verhältnis verdient mehr Aufmerksamkeit, als es normalerweise bei einem Kauf erhält. Hartschaum wird üblicherweise mit einem Index zwischen etwa 100 und 110 betrieben, wobei der Index die tatsächliche Isocyanatbeladung mit dem stöchiometrischen Bedarf vergleicht. Eine Abweichung von einigen Prozentpunkten verändert die Zellstruktur, die Druckfestigkeit und das Entformungsverhalten und ist sehr schwer zu korrigieren, wenn der Schaum erst einmal aufgestiegen ist.
Die vier Phasen, die jeder Schuss durchläuft
Cremezeit: Die Flüssigkeit trübt sich und beginnt sich auszudehnen, während das Treibmittel verdampft und die Reaktion beginnt.
Gelzeit: Das Polymernetzwerk baut genug Festigkeit auf, um die Gasblasen an Ort und Stelle zu halten.
Anstiegszeit: Der Schaum dehnt sich aus, um den Hohlraum zu füllen, angetrieben durch das Treibmittel und durch das Kohlendioxid aus der Wasser-Isocyanat-Reaktion.
Aushärten und Entformen: Das Teil erhält genügend Grünfestigkeit, um ohne Verformung entfernt zu werden.
Diese Fenster werden durch die Rezeptur festgelegt, sind jedoch nur reproduzierbar, wenn die Maschine bei jedem Zyklus das gleiche Schussgewicht, das gleiche Verhältnis und die gleiche Mischqualität wiederholt.
Der Herstellungsablauf, Schritt für Schritt
Auf einer gut funktionierenden Linie folgt die Herstellung von Polyurethanschaum einer festen Reihenfolge, unabhängig davon, ob es sich bei dem Teil um einen Kühlschrankschrank oder eine Autositzauflage handelt.
Konditionieren Sie die Rohstoffe. Polyol und Isocyanat befinden sich in ummantelten Tanks, die normalerweise eine Temperatur von etwa 20 bis 25 Grad Celsius haben, wobei trockener Stickstoff das Isocyanat umhüllt, um Feuchtigkeit fernzuhalten.
Messen Sie die beiden Ströme. Hochdrucksysteme verwenden Axialkolben- oder Zahnradpumpen, und jede Komponente wird vor Produktionsbeginn nach Gewicht kalibriert.
Druck aufbauen und umwälzen. Beide Ströme zirkulieren mit vollem Arbeitsdruck zurück zu den Tanks, sodass der Kopf für einen sofortigen Schuss bereit ist.
Durch Aufprall mischen. In einem Hochdruckkopf kollidieren die beiden Ströme mit hoher Geschwindigkeit in einer kleinen Kammer und vermischen sich innerhalb von Millisekunden.
In die Form oder Kavität einspritzen. Schussgewicht, Gießmuster und Einspritzzeit entscheiden darüber, ob sich die Kavität gleichmäßig füllt oder Luft einschließt.
Gehen lassen und gelieren. Formtemperatur und Entlüftung bestimmen, ob der Schaum ohne innere Hohlräume in die Ecken gelangt.
Entformen, aushärten und prüfen. Die Teile werden zugeschnitten, gewogen und auf Dichte und Oberflächenqualität überprüft.
Das folgende Diagramm zeigt, wie diese Schritte auf eine typische Hochdruckschaumanlage übertragen werden.
Hochdruck- vs. Niederdruck-Schäumen: Wo der Unterschied liegt
Die wichtigste Entscheidung für die Ausrüstung ist das Mischprinzip, da es die Wartungsroutinen, den Lösungsmittelverbrauch und die minimale Schussgröße beeinflusst, die die Linie zuverlässig verarbeiten kann.
Vergleich basierend auf den Arbeitsprinzipien, die in den Spezifikationen für Polyurethan-Schaumgeräte beschrieben sind.
Artikel
Hochdruckschäumen
Schäumen bei niedrigem Druck
Mischmethode
Impingement-Mischen in einer kleinen Kammer
Mechanisches Rühren in einer Mischkammer
Arbeitsdruck
Ungefähr 100-200 bar
Ungefähr 5-20 bar
Kammerreinigung
Normalerweise selbstreinigend zwischen den Aufnahmen
Im Allgemeinen ist eine Spülung mit Lösungsmittel erforderlich
Die Kernmaschine: Auswahl einer Schaumeinspritzeinheit
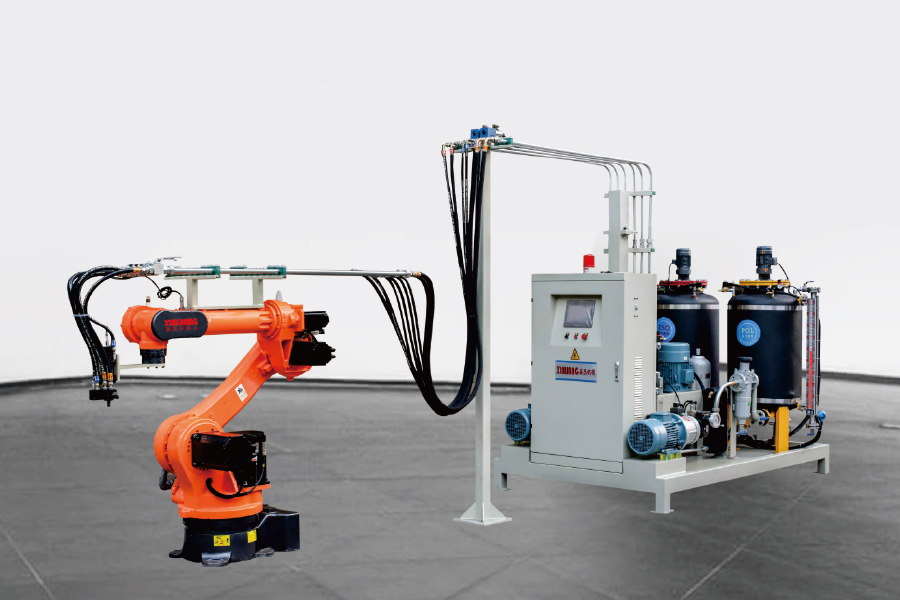
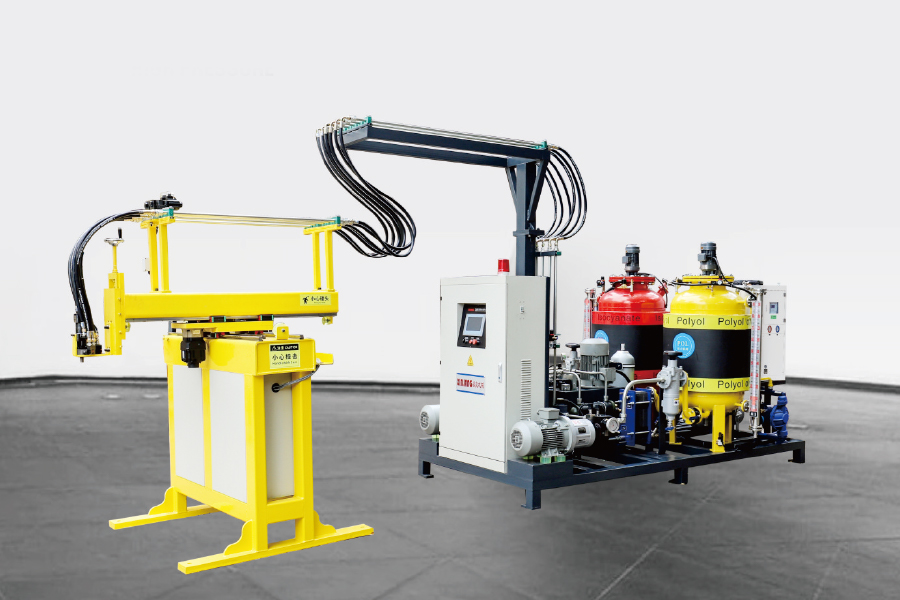
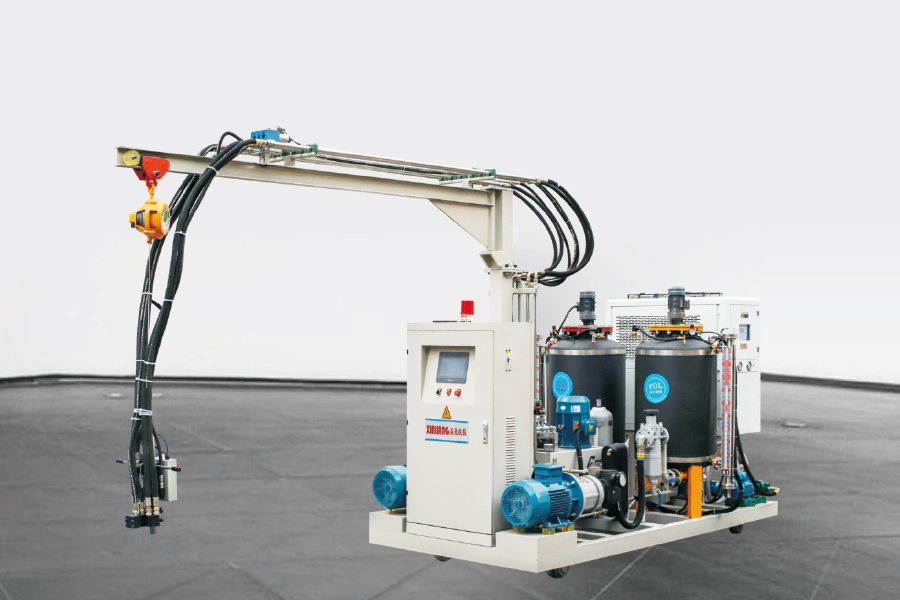
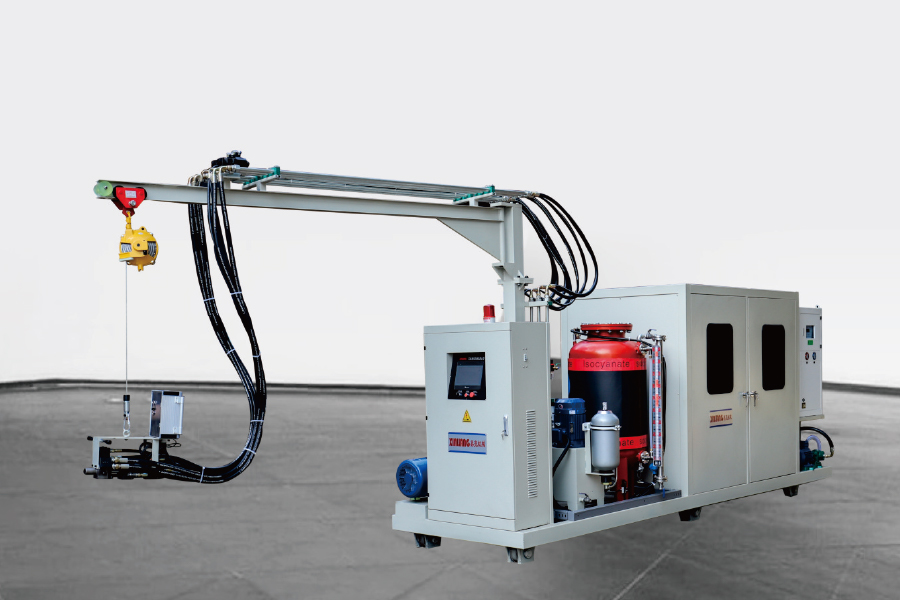
Die meisten Anlagen beginnen mit einer einzigen Hochdruck-Einspritzmaschine und fügen später Automatisierung hinzu. Die erste Entscheidung ist zweikomponentig oder dreikomponentig: Eine Zweikomponenteneinheit dosiert Polyol und Isocyanat, während eine Dreikomponenteneinheit einen dritten Strom hinzufügt, typischerweise ein Treibmittel, Pigment oder Additiv, das nicht vorab in das Polyol eingemischt werden kann.
Automatisierungsmöglichkeiten und was sie tatsächlich verändern
Fester Kopf: Die kostengünstigste Anordnung, geeignet für eine einzelne Formposition oder eine stationäre Vorrichtung.
Schienenmontierter Kopf: Der Kopf bewegt sich entlang der Formlinie, sodass eine Maschine mehrere Stationen nacheinander bedienen kann.
XY-Achsen-Manipulator: ein programmierter Gießweg über eine flache Form, nützlich für Platten und flache Hohlraumformen.
Sechsachsiger Roboter: wiederholbare dreidimensionale Gießmuster, die normalerweise dort gewählt werden, wo sich die Teilegeometrie häufig ändert.
Die Amortisation erfolgt in der Regel eher durch die Wiederholbarkeit als durch die reine Geschwindigkeit. Eine Maschine, die das Schussgewicht in einem engen Band hält, reduziert Ausschuss und Überverpackung weitaus zuverlässiger als eine Maschine, die einfach schneller taktet.
Zeilenlayout: Wenn die Ausgabelautstärke die Konfiguration ändert
Eine einzelne Maschine und eine feste Form funktionieren bis zu einem gewissen Punkt gut. Sobald die Entformungszeit kürzer ist als die Zeit, die zum Beladen, Schließen, Schäumen, Aushärten und Entladen einer Form benötigt wird, kann diese Form die Maschine nicht mehr beschäftigen. Dies ist die Lücke, die Linienlayouts schließen sollen, und das ist der Grund dafür Ausrüstung zum Aufschäumen von Polyurethan Das Sortiment ist in mehrere Architekturen aufgeteilt.
Plattenspielerlinien: Die Formen durchlaufen Lade-, Schaum-, Aushärtungs- und Entladepositionen, was einer festen Taktzeit und einer kleinen Anzahl identischer Teile entspricht.
H-Leitungen: Formenträger bewegen sich entlang zweier paralleler Schienen, was einen längeren Aushärteweg und mehr Stationen ohne große Bodenfläche ermöglicht.
Ringlinien: eine kontinuierliche Schleife für die Massenproduktion, bei der das gleiche Teil monatelang läuft.
Wählen Sie Taktzeit und Teilemischung. Eine Anlage, in der viele unterschiedliche Teile verarbeitet werden, profitiert in der Regel mehr von einem schnellen Formwechsel als von einer längeren Aushärtungsschleife.
Auswahl von Cyclopentan und Treibmitteln
Die Auswahl des Treibmittels beeinflusst sowohl die Isolationsleistung als auch die Sicherheitsausrüstung rund um die Linie. Aufgrund seines geringen Treibhauspotenzials ist Cyclopentan die häufigste Wahl für Kühlschränke und starre Isolierplatten, aber es ist brennbar, was die Belüftung, die elektrische Klassifizierung und die Materialhandhabungsverfahren vor Ort verändert.
Ein Cyclopentan-Vormischsystem mischt das Treibmittel unter kontrollierter Temperatur und kontrolliertem Druck in das Polyol, sodass das gemischte Polyol die Einspritzmaschine bereits mit dem Treibmittel erreicht. Im Vergleich zur separaten Injektion von flüssigem Cyclopentan am Mischkopf führt das Vormischen zu einer gleichmäßigeren Zellstruktur und hält die konzentrierte brennbare Flüssigkeit in einem geschlossenen Kreislauf.
Für Anlagen, die von älteren Fluorkohlenstoffsystemen umsteigen, ist die Vormischungsroute häufig der einfachere Weg, da die vorhandene Einspritzmaschine häufig mit aktualisierten Dichtungen und überarbeiteten Steuerparametern beibehalten werden kann.
Prozessvariablen, die über die Schaumqualität entscheiden
Sobald die Ausrüstung installiert und kalibriert ist, sind einige wenige Variablen für die meisten Qualitätsprobleme verantwortlich:
Drift des Mischungsverhältnisses verursacht durch verschlissene Pumpendichtungen, Viskositätsänderungen oder falsche Kalibrierung.
Bauteiltemperatur das außerhalb des Formulierungsfensters liegt und die Reaktivität verschiebt.
Einspritzdruck Das ist zu niedrig für eine vollständige Aufprallmischung, wodurch Streifen oder grobe Zellen entstehen.
Gießmuster und Schussgewicht die Lufteinschlüsse hinterlassen oder den Hohlraum überfüllen.
Formtemperatur und Entlüftung die über Oberflächenqualität und Zykluszeit entscheiden.
Die meisten Defekte, von Hohlräumen und Kurzschüssen bis hin zu Dichteschwankungen und Oberflächenblasen, gehen auf einen dieser fünf Defekte zurück. Sie der Reihe nach durchzuarbeiten ist schneller, als Parameter wahllos anzupassen, und Häufige PU-Schaumfehler und deren Behebung ist eine nützliche Checkliste, wenn ein Fehler zum ersten Mal auftritt.
Häufig gestellte Fragen zur Herstellung von Polyurethanschaum
Q1. Was ist die Herstellung von Polyurethanschaum?
Hierbei handelt es sich um den Prozess der Reaktion einer Polyolmischung mit einem Isocyanat in Gegenwart eines Treibmittels und der anschließenden Formung des expandierenden Schaums in einer Form oder einem Hohlraum. Die Reaktion dauert Sekunden, daher entscheiden Verhältnis, Temperatur und Mischqualität über das Endergebnis.
Q2. Was ist der Unterschied zwischen Hochdruck- und Niederdruck-PU-Schäummaschinen?
Hochdruckmaschinen mischen durch Aufprall bei etwa 100–200 bar und reinigen sich zwischen den Schüssen normalerweise selbst. Niederdruckmaschinen rühren die Komponenten mechanisch bei etwa 5–20 bar um und erfordern in der Regel eine Lösungsmittelspülung der Mischkammer.
Q3. Wie wähle ich zwischen einer einzelnen Schäummaschine und einer Produktionslinie?
Vergleichen Sie die Entnahmezeit mit der Zeit, die zum Be- und Entladen einer Form benötigt wird. Wenn eine Form die Maschine nicht auslasten kann, ist ein Drehtisch, ein H-Typ oder eine Ringlinie die übliche Lösung; ansonsten genügt eine einzelne Maschine oder ein raupenmobiles Gerät.
Q4. Welches Treibmittel wird für die PU-Hartschaumdämmung verwendet?
Aufgrund seines geringen Treibhauspotenzials ist Cyclopentan die gängige Wahl für Kühlschränke und starre Platten. HFO- und HFC-Typen werden weiterhin verwendet, wenn die Anwendung ein nicht brennbares System erfordert.
F5. Ist ein Cyclopentan-Vormischsystem notwendig?
Für die meisten Cyclopentan-Linien ja. Das Vormischsystem vermischt das Treibmittel unter kontrollierten Bedingungen mit dem Polyol, was die Gleichmäßigkeit der Zellen verbessert, Abdampfverluste reduziert und die brennbare Flüssigkeit in einem geschlossenen Kreislauf hält.
F6. Wie kann ein Hersteller den Materialabfall bei der PU-Schaumproduktion reduzieren?
Kalibrieren Sie beide Pumpen in jeder Schicht nach Gewicht, halten Sie die Komponententemperaturen konstant, passen Sie das Gießmuster an die Kavität an und vermeiden Sie eine Überfüllung der Form. Die meisten Abfälle bei der Herstellung von Polyurethanschaum entstehen durch Verhältnisabweichungen und inkonsistente Schussgewichte.