Polyurethan-Sandwichplattenmaschine: Auswahl der Schauminjektionsausrüstung
Branchennachrichten-
Betreten Sie eine Sandwichplattenlinie und die Presse oder das Doppelband ziehen die ganze Aufmerksamkeit auf sich. Das Geld wird meist woanders gespart oder geht verloren: am Mischkopf. Zwei Linien, die mit identischer Formungsausrüstung ausgestattet sind, können mit sehr unterschiedlichen Ausschussraten laufen, einfach weil die eine ihr Polyol-zu-Isocyanat-Verhältnis stabil hält und einen gleichmäßigen Schuss abgibt, während die andere zwischen den Schichten schwankt.
Das ist die Schlussfolgerung vorweg, und sie gilt für beide Produktionswege – die kontinuierliche Doppelbandlinie, die Schaum auf eine bewegliche Verkleidung gießt, und die formbasierte Linie, bei der ein auf einer Schiene oder einem Roboter montierter Kopf einen dosierten Schuss in einen Hohlraum einspritzt. Im Rest dieses Leitfadens wird aufgeschlüsselt, was eine Maschine für Polyurethan-Sandwichplatten eigentlich beinhaltet, wo die Schaumausrüstung ihren Unterhalt verdient und welche Spezifikationen es wert sind, in eine Bestellung aufgenommen zu werden.
Was eine Polyurethan-Sandwichplattenmaschine eigentlich beinhaltet
Der Ausdruck wird locker verwendet. Einige Anbieter meinen die komplette Linie; Käufer meinen oft nur die Schäumausrüstung. Ein funktionierendes System besteht normalerweise aus fünf Blöcken:
Dosiereinheit — Tanks, Pumpen, Wärmetauscher und Durchflussmesser, die das Komponentenverhältnis und die Temperatur stabil halten.
Hochdruckmischkopf – wo die Polyol- und Isocyanatströme aufeinandertreffen und reagieren.
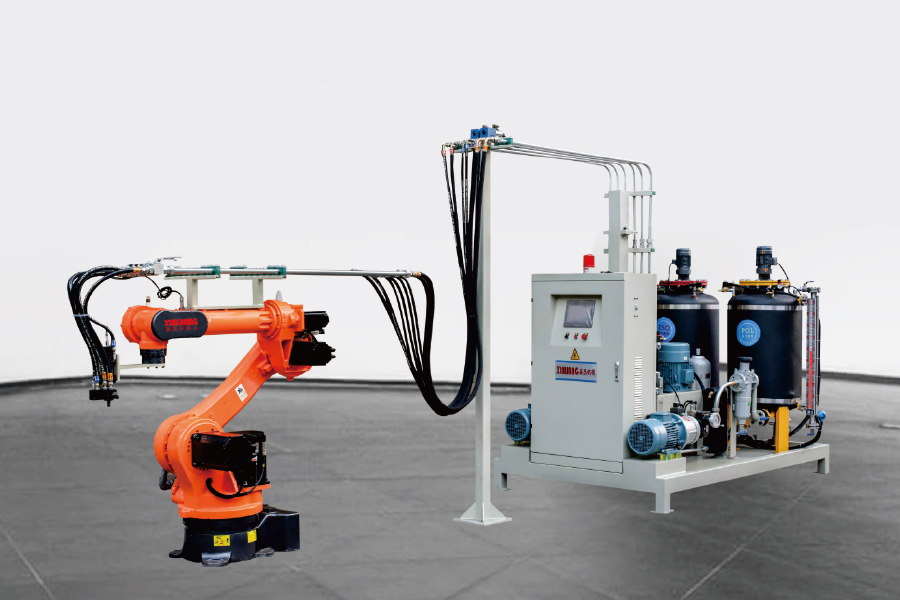
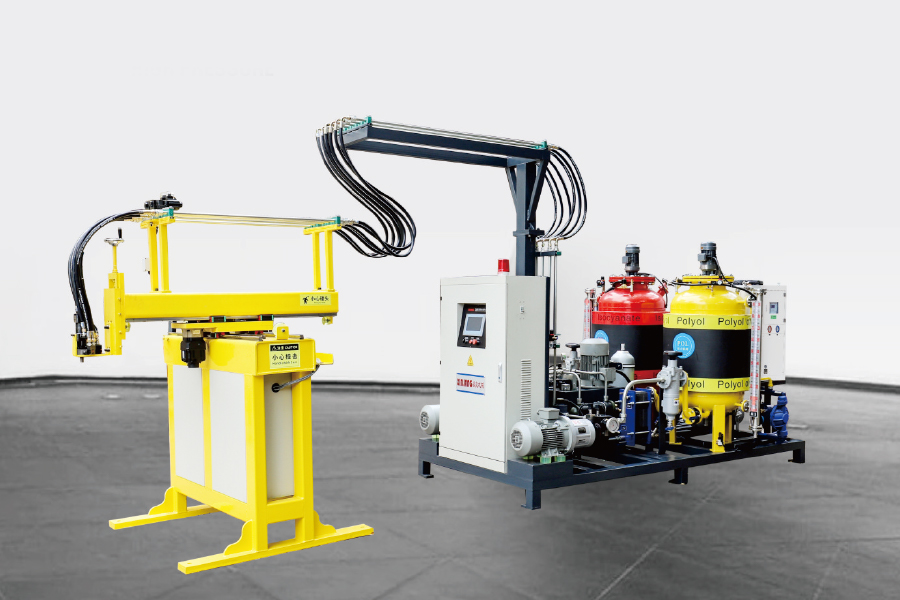
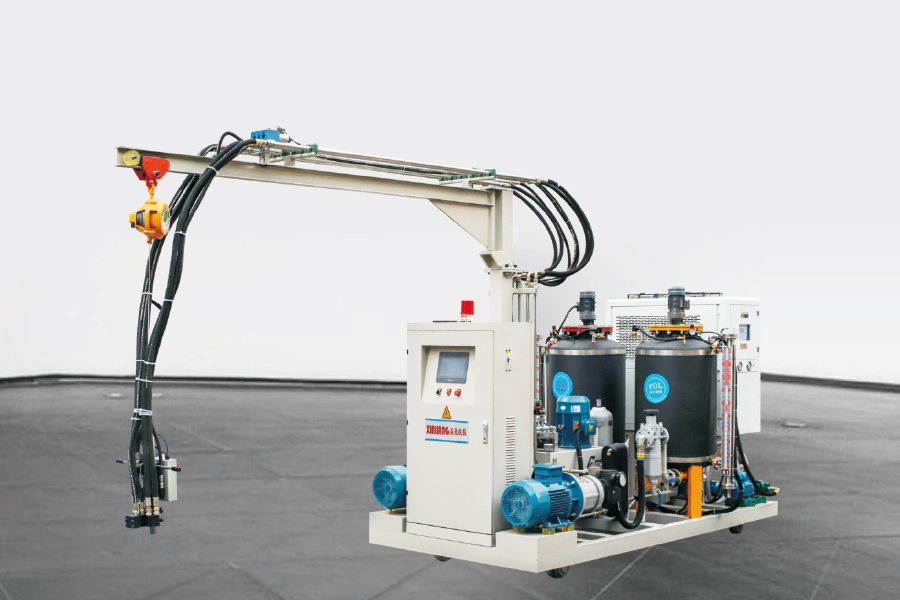
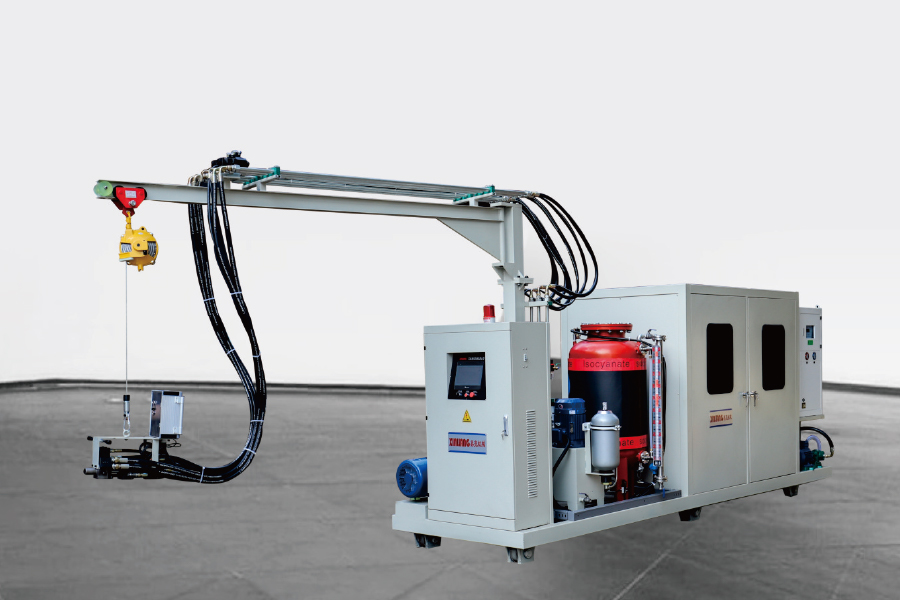
Hardware zur Kopfpositionierung – ein fester Gießpunkt, eine Schiene, ein XY-Portal oder ein Sechs-Achsen-Roboter.
Formteile — ein Doppelbandförderer mit Laminator und Seitendichtungen oder Formenträger, Pressen und Entformungsstationen.
Kontrollen und Sicherheit — Rezeptverwaltung, Gasdetektion, Belüftung und Abschaltlogik.
Kontinuierliche und diskontinuierliche Linien teilen sich diesen Kern, belasten ihn jedoch unterschiedlich. Bei einer durchgehenden Linie ist der Kopf oft fixiert und der Gürtel bewegt sich darunter; Die Leistung wird in Kilogramm pro Minute gemessen und die Stabilität des Verhältnisses über Stunden hinweg ist wichtiger als die Genauigkeit eines einzelnen Schusses. Auf einer Formstraße bewegt sich der Kopf, und die Maßeinheit ist Gramm pro Schuss: Eine 1.200 × 2.400 mm große Platte mit einem 50 mm dicken Kern bei 40 kg/m³ benötigt etwa sechs Kilogramm Schaum, der vor Ablauf der Cremezeit gleichmäßig verteilt wird.
Warum das Einspritzsystem die Panelqualität bestimmt
Hochdruckmaschinen lassen die beiden Ströme bei 100–200 Bar in einer kleinen Mischkammer kollidieren, und die Energie dieser Kollision sorgt für die Vermischung. Niederdruckmaschinen rühren die Komponenten mechanisch bei etwa 5–20 bar um und nutzen in der Regel keimbildende Luft, um die Zellstruktur zu erzeugen.
Abb. 1: Gemeinsam veröffentlichte Betriebsdruckfenster für die beiden Mischtechnologien.
Laut Plattennormen wie EN 14509 und veröffentlichten Gerätedaten werden starre PU-Plattenkerne üblicherweise zwischen 30 und 50 kg/m³ spezifiziert. Ob das untere Ende dieses Bandes ohne Hohlräume erreicht wird, hängt davon ab, wie fein und gleichmäßig die Zellstruktur ist, da grobe Zellen unter dem Druck des Laminators zusammenfallen und Dichteunterschiede über die Plattenbreite hinterlassen.
Abb. 2: Schematischer Vergleich. Blau: Hochdruck-Prallmischung. Orange: mechanisches Mischen bei niedrigem Druck. Die Werte veranschaulichen allgemeine Geräteeigenschaften, keine gemessenen Daten.
Die gleiche Logik gilt für die Haftung: Impingement-gemischter Schaum benetzt die Deckschichten gleichmäßiger, wodurch das Risiko einer Delaminierung beim Sägen oder bei der Handhabung verringert wird.
Für die formbasierte Plattenproduktion ist üblicherweise eine Zweikomponenten-Hochdruckschäum-Spritzmaschine mit einer Schiene, einem XY-Portal oder einem Roboterkopf der Ausgangspunkt. Legen Sie zunächst das maximale Schussgewicht, das Verhältnisfenster und die Drehgeschwindigkeit fest. Alles andere auf der Linie kann um diese drei Zahlen herum angepasst werden.
Anpassung der Einspritzkapazität an die Linie
Die Dimensionierung ist eine kurze Übung, sobald die Panelfamilie festgelegt ist. Multiplizieren Sie das größte Plattenvolumen mit der Zieldichte, um das maximale Schussgewicht zu erhalten, und multiplizieren Sie dann die Platten pro Stunde mit diesem Schuss, um die kontinuierliche Leistung in Kilogramm pro Minute zu erhalten. Zwei Zahlen vergessen Käufer gerne: das Verhältnisfenster, das die Pumpen über den gesamten Leistungsbereich einhalten müssen, und die Genauigkeit der Kopfpositionierung, die das Formlayout erfordert.
Tabelle 1: Wie kontinuierliche und diskontinuierliche Produktion die Belastung auf die Schaumanlage verlagert.
Entscheidungspunkt
Durchgehende Doppelbandlinie
Diskontinuierliche Form- oder Karusselllinie
Typische Chargengröße
Große Auflagen, eine Panel-Familie, hohe Stückzahlen
Kleine bis mittlere Chargen, häufige Produktwechsel
Was die Schaumausrüstung halten muss
Leistung in kg/min und Verhältnisstabilität über mehrere Stunden hinweg
Schussgewichtsgenauigkeit und Wiederholbarkeit der Kopfpositionierung
Kopfbewegung
Fester oder traversierender Gießpunkt, darunter bewegliches Band
Bahn, XY-Portal oder Sechs-Achs-Roboter
Umgang mit Treibmitteln
Pentan oder HFO mit Vormischung und Sicherheitssystemen in größerem Maßstab
Gleiche Chemie, kleinere Puffervolumina
Geben Sie zuerst an
kg/min bei Zieldichte, Bandgeschwindigkeitsbereich, Seitendichtungsdesign
Schussgrößenbereich, Anzahl der Formen, Zykluszeit
Wenn ein dritter Strom benötigt wird – eine Farbpaste, ein Katalysatorpaket oder ein separates Polyol für PIR-Formulierungen – fügt eine Dreikomponentenmaschine einen unabhängigen Dosierkreislauf hinzu, anstatt das Additiv durch die Hauptleitung zu drücken.
Die Wahl des Treibmittels verändert die Anlage stärker, als die meisten Käufer erwarten. HFKW werden im Rahmen der Kigali-Änderung des Montrealer Protokolls schrittweise abgeschafft, und die Panelhersteller sind größtenteils auf Cyclopentan, HFO-Mischungen oder wasserunterstützte Systeme umgestiegen. Cyclopentan ist brennbar und hat einen niedrigen Siedepunkt, daher ändert es die Maschinenspezifikation: explosionsgeschützte elektrische Ausrüstung, Stickstoffüberlagerung, Belüftung, Gaserkennung und ein geschlossener Kreislauf, der die Flüssigkeit niemals der Atmosphäre aussetzt.
Die Alternative zur direkten Injektion von Pentan besteht darin, es zunächst mit dem Polyol vorzumischen. Ein Vormischsystem hält die Mischung auf einer kontrollierten Temperatur und einem kontrollierten Druck, wodurch die Treibmittelkonzentration stabilisiert wird, die den Mischkopf erreicht – die übliche Ursache für Dichtedrift und Oberflächenfehler bei mit Pentan geblasenen Platten. Es reduziert auch das am Fließpunkt freigesetzte freie Pentan, was sowohl für die Sicherheit als auch für die Kosten von Bedeutung ist.
Bei Leitungen, in denen bereits Pentan eingesetzt wird, ist eine Vormischeinheit häufig die kostengünstigste Möglichkeit, die Dichteschwankungen zu verringern, bevor eine neue Dosiereinheit in Betracht gezogen wird.
Wie eine diskontinuierliche Panel-Linie aufgebaut ist
Bei einer formbasierten Linie ist die Reihenfolge festgelegt: Der Bediener oder Roboter platziert die untere Deckschicht, der Träger bewegt sich unter den Mischkopf, der Kopf gießt den Schuss aus, während er sich über den Hohlraum bewegt, die obere Deckschicht wird platziert und die Form schließt, die Presse hält, während der Schaum geliert, und die Platte wird entformt und zugeschnitten. Die Zykluszeit wird durch die Chemie bestimmt, nicht durch die Maschine – aber die Maschine entscheidet, ob dieser Zyklus mit seinem theoretischen Minimum ablaufen kann.
Abb. 3: Isometrische Ansicht der Schäumseite einer formbasierten Plattenlinie.
Zwei Details in diesem Layout steuern die Zykluszeit. Die erste ist die Distanz, die der Kopf zurücklegen muss, während der Schaum noch flüssig ist; Eine langsame Bewegung erzwingt entweder eine kürzere Kavität oder eine längere Rahmzeit. Der zweite Faktor ist die Formtemperatur, weshalb Panel-Leitungen normalerweise den Formkreislauf in dasselbe Steuerungssystem einbinden wie die Dosiereinheit.
Eine kurze Kaufcheckliste
Bevor Sie unterschreiben, halten Sie diese sieben Punkte schriftlich fest:
Maximales Schussgewicht in Gramm und Dauerleistung in Kilogramm pro Minute, jeweils angegeben bei Ihrer Zieldichte.
Übersetzungsbereich und Wiederholgenauigkeit über den gesamten Leistungsbereich, nicht nur bei voller Geschwindigkeit.
Treibmittelkompatibilität, einschließlich Explosionsschutzklassifizierung, wenn Pentan beteiligt ist.
Kopftyp und Positionierung: Fester Guss, Schiene, XY-Portal oder Sechs-Achsen-Roboter, mit angegebener Verfahrgeschwindigkeit.
Anzahl der Formen oder Träger, Öffnungshub und Schließkraft, mit denen sich die Maschine synchronisieren muss.
Ersatzteilliste und Reaktionszeit für Mischkammern, Dichtungen, Pumpen und Durchflussmesser.
Abnahmetest: Führen Sie vor dem Versand eine Messung der Dichte und Dicke auf der Maschine durch und zeichnen Sie die Streuung des Schussgewichts auf.
Als Ningbo-basierter Hersteller von Polyurethan-Schaumanlagen Wenn wir an Dosiereinheiten, Mischköpfen und Produktionslinien arbeiten, sehen wir bei den meisten Anfragen das gleiche Muster: Die Formungshardware wird detailliert spezifiziert, während die Schaumseite bis zur letzten Minute übrig bleibt. Es ist falsch herum.
Häufig gestellte Fragen
Q1. Was ist eine Polyurethan-Sandwichplattenmaschine und was bestimmt ihren Preis?
Es handelt sich eher um ein System als um eine einzelne Einheit: Dosiereinheit, Mischkopf, Kopfpositionierung und Formungshardware. Der Preis hängt hauptsächlich von der kontinuierlichen oder formbasierten Produktion, dem Output und dem Automatisierungsgrad ab. Fordern Sie daher ein Angebot für Ihre Plattendicke, Dichte und Stundenleistung an.
Q2. Was ist der Unterschied zwischen PU- und PIR-Sandwichpaneelen?
Beide verwenden Polyurethan-Chemie. PIR-Schaum ist mit einem höheren Isocyanatindex formuliert, was das Brandverhalten verbessert, aber die Verhältniskontrolle kritischer macht, und er profitiert oft von einem dritten Dosierstrom für Additive.
Q3. Kann eine Hochdruck-Schäummaschine sowohl kontinuierliche als auch Formlinien bedienen?
Die Dosiereinheit kann das, der Mischkopf meist nicht. Kontinuierliche Linien erfordern eine hohe, gleichmäßige Leistung mit einem festen oder quer verlaufenden Guss, während Formlinien präzise Schussgewichte und einen auf einer Schiene, einem Portal oder einem Roboter montierten Kopf benötigen.
Q4. Welches Treibmittel wird heute für Polyurethan-Plattenschaum verwendet?
HFKW werden im Rahmen der Kigali-Änderung schrittweise abgeschafft, sodass die meisten Hersteller auf Cyclopentan, HFO-Mischungen oder wasserunterstützte Systeme umgestiegen sind. Cyclopentan ist brennbar, daher sind Vormischsysteme, explosionsgeschützte Verkabelung und Belüftung Teil der Maschinenspezifikation.
F5. Wie lang ist die Zykluszeit auf einer diskontinuierlichen Sandwichplattenlinie?
Creme-, Gel- und Aushärtezeiten werden von der Formulierung bestimmt, nicht von der Maschine. Die Aufgabe der Maschine besteht darin, das Schussgewicht und die Formtemperatur konstant zu halten, sodass der Zyklus aus Sicherheitsgründen nicht gepolstert werden muss.
F6. Wie kann eine Sandwichplattenlinie ihre Ausschussrate reduzieren?
Der meiste Ausschuss entsteht durch Verhältnisdrift, ungleichmäßiges Gießen und kalte Formen. Überprüfen Sie die Kalibrierung des Durchflussmessers, den Mischdruck, die Keimluft, die Kopfgeschwindigkeit und die Formtemperaturkontrolle, bevor Sie die Chemie dafür verantwortlich machen.