Heim / Nachricht / Branchennachrichten / So richten Sie die Produktion von kundenspezifischem Polyurethanschaum ein: Tipps zu Ausrüstung, Prozess und Kosten
So richten Sie die Produktion von kundenspezifischem Polyurethanschaum ein: Tipps zu Ausrüstung, Prozess und Kosten
Branchennachrichten-
Stellen Sie sich einen Kunden vor, der nach einer Schaumstoffkomponente fragt, die über eine 20 mm dicke Wand hinweg eine konstante Dichte von 80 kg/m³ aufweisen, eine geschlossene Oberflächenhaut bilden und in einen 90-Sekunden-Zyklus passen muss. Die Chemie kann es schaffen. Die eigentliche Frage ist, ob Ihre Ausrüstung, Materialzufuhr und Anlagenanordnung in jedem Zyklus das gleiche Verhältnis und Schussgewicht beibehalten können. Die Produktion von kundenspezifischem PU-Schaum sollte als Systemproblem behandelt werden: Die Einspritzmaschine, der Vormischungsansatz, die Handhabung der Formen und die Qualitätskontrollen müssen gemeinsam konzipiert und nicht Stück für Stück zusammengebaut werden.
Beginnen Sie mit dem Produkt: Dichte, Form und Volumen
Definieren Sie vor der Auswahl einer Maschine das physische Ziel des Teils. Das bedeutet, dass Sie zwischen flexiblem, halbhartem und starrem Schaumstoff wählen und entscheiden müssen, ob Formenbau oder vorgefertigter Zuschnitt der bessere Weg ist. Diese Entscheidungen bestimmen die Materialfamilie, das Treibmittel und die Produktionslinie, die für eine zuverlässige Produktion erforderlich sind.
Geformter vs. gefertigter Schaumstoff
Hergestellter Schaumstoff besteht aus großen Blöcken und wird in Form geschnitten. Es ist nützlich für kleine Stückzahlen, einfache Geometrien und schnelle Prototypen. Formschaum nutzt einen Hohlraum, der zum Endteil passt, was eine bessere Maßkontrolle und einen geringeren Arbeitsaufwand bei der Wiederholungsproduktion ermöglicht. Für die meisten kundenspezifischen PU-Schaumproduktionen mit mittleren bis großen Stückzahlen ist Formschaum die konsistentere Methode.
Flexibel, halbstarr oder starr
Die mechanische Anforderung entscheidet in der Regel über die Schaumstofffamilie. Flexibler Schaumstoff absorbiert Energie und nimmt wieder seine Form an, weshalb er häufig in Sitzmöbeln und Verpackungen verwendet wird. Halbhartschaum widersteht Kompression und kommt in Armlehnen und Schutzeinsätzen zum Einsatz. Hartschaum sorgt für Isolierung und strukturelle Festigkeit. Jede Familie hat einen anderen Zieldichtebereich und ein anderes Verarbeitungsfenster. Daher ist es ratsam, diese Spezifikation festzulegen, bevor über die Ausrüstung gesprochen wird.
Hochdruckeinspritzung: Wo Rezeptpräzision auf Produktionsgeschwindigkeit trifft
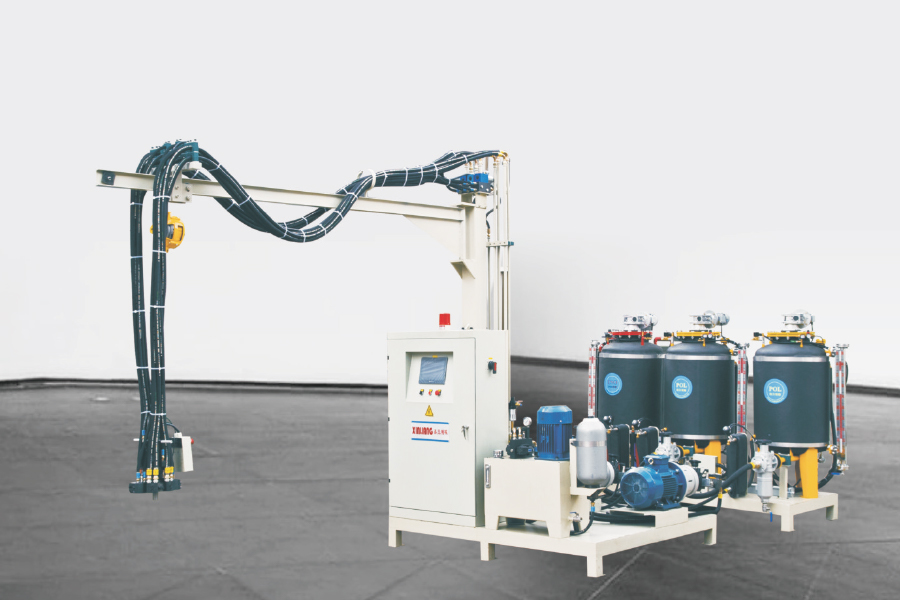
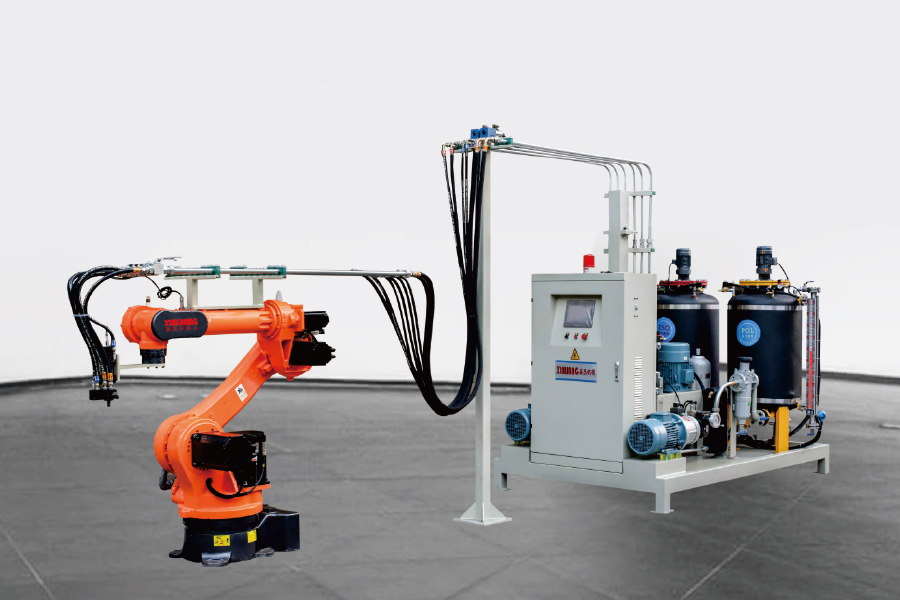
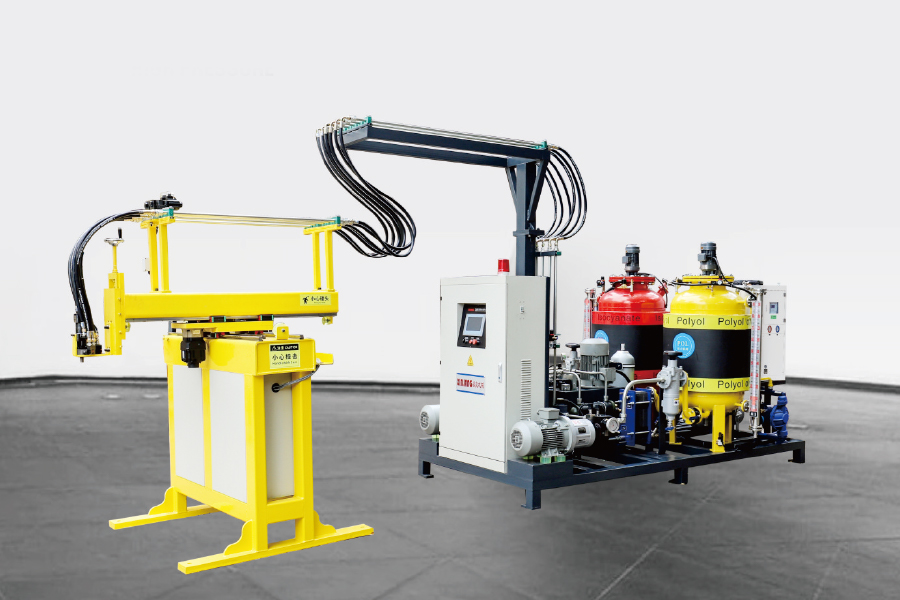
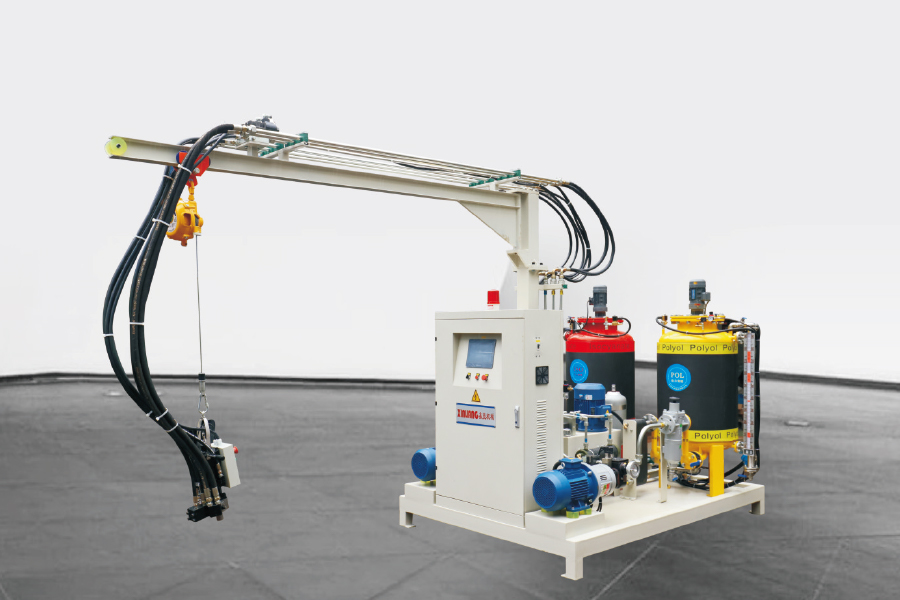
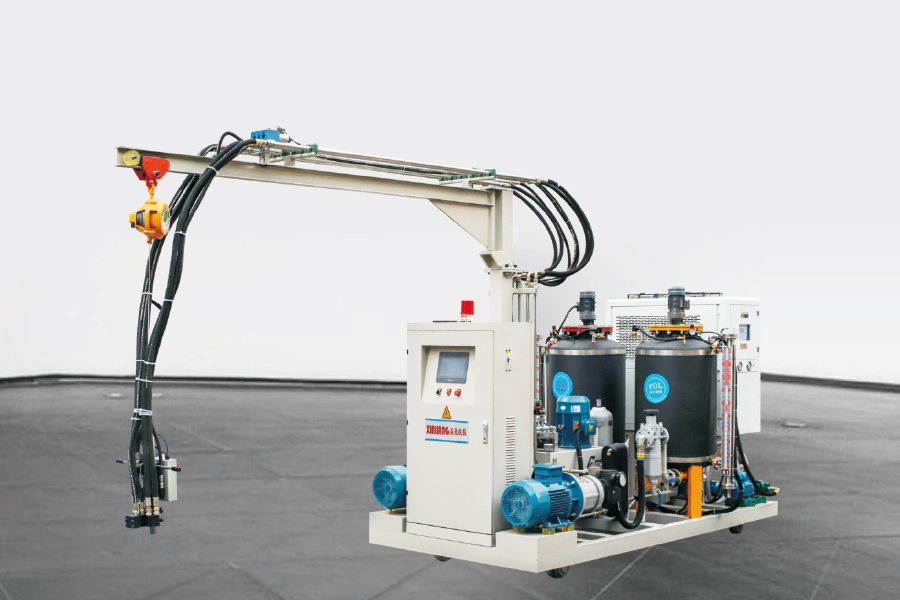
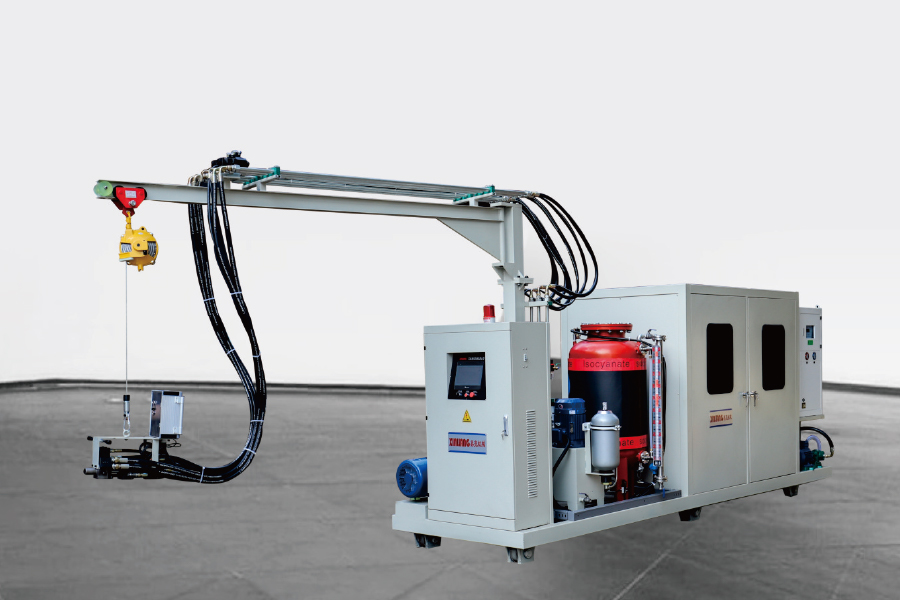
Für die reproduzierbare individuelle PU-Schaumproduktion ist die Hochdruck-Injektionsmaschine das zentrale Element. Es trifft in einer kleinen Mischkammer auf Polyol und Isocyanat und erzeugt so eine feine Dispersion, die schnell reagiert. Das Schussgewicht wird durch Dosierpumpen gesteuert, sodass das Komponentenverhältnis von Schuss zu Schuss innerhalb einer engen Toleranz bleibt.
Zweikomponenten- oder Dreikomponentendosierung
Zweikomponentenmaschinen verarbeiten Polyol und Isocyanat, was für viele einfache Rezepturen ausreicht. Wenn die Formel einen dritten Strom enthält, beispielsweise ein Flammschutzmittel, eine Farbpaste oder ein zweites Harz, vermeidet eine Drei-Komponenten-Einheit das manuelle Vormischen und reduziert Abweichungen. A Dreikomponenten-Hochdruck-Schaumspritzmaschine ist eine praktische Wahl, wenn Sie eine stabile Multistream-Ergänzung benötigen.
Hochdruckmaschinen verwenden selbstreinigende Mischköpfe, die verhindern, dass ausgehärtetes Material den nächsten Schuss beeinträchtigt. Dennoch sollten die Mischkopfgröße, der Schussbereich und die Viskositätsgrenzen der Komponenten anhand der tatsächlichen Formulierung überprüft werden. Um zu verstehen, wie die einzelnen Module zusammenpassen, ist es hilfreich, sich die einzelnen Module anzusehen Hauptkomponenten einer Produktionslinie für Polyurethanschaum bevor Sie benutzerdefinierte Änderungen besprechen.
Viele kundenspezifische PU-Schaumprodukte für Isolierung, Kühlung und Bauplatten verwenden Cyclopentan als Treibmittel. Im Vergleich zu älteren HFC- oder HCFC-Systemen weist es kein ozonabbauendes Potenzial und ein geringes Treibhauspotenzial auf. Da Cyclopentan brennbar ist, müssen die Produktionsumgebung und die Vormischausrüstung von Anfang an auf Sicherheit ausgelegt sein.
Warum ein Premix-System Sinn macht
Eine direkte Einspritzung von Cyclopentan ist möglich, aber ein Vormischsystem vermischt das Treibmittel unter kontrolliertem Druck und kontrollierter Temperatur mit dem Polyol, bevor es den Mischkopf erreicht. Dies verbessert die Homogenität und vermeidet Dosierfehler. Es vereinfacht auch das Layout der Spritzgießmaschine, da die Linie dann nur zwei oder drei stabile Komponentenströme verarbeitet. Eine richtige Größe Cyclopentan-Vormischsystem ermöglicht es Ihnen, die Konsistenz der Formulierung beizubehalten und gleichzeitig einen sichereren Betriebsbereich aufrechtzuerhalten.
Nicht jede Dichtung, jeder Schlauch oder jede Dosierpumpe ist mit Cyclopentan kompatibel. Geben Sie in einer benutzerdefinierten Konfiguration an, dass alle benetzten Teile für das Treibmittel ausgelegt sind und dass der Tank und der Vormischbereich über Gaserkennung und Belüftung verfügen. Wenn Sie noch dabei sind, Maschinenoptionen zu evaluieren, können Sie die wichtigsten Auswahlpunkte in diesem Leitfaden mit vergleichen Auswahl der richtigen Cyclopentan-Polyurethan-Schaumspritzmaschine .
Drehtisch, H-Typ oder ringförmig: Passendes Layout für Volumen und Formgröße
Sobald die Maschine und das Material definiert sind, besteht die nächste wichtige Entscheidung darin, wie sich die Formen durch die Einspritzstation bewegen. Das Linienlayout bestimmt die Zykluszeit, den Arbeitsaufwand und die Flächeneffizienz.
Wichtige Layout-Optionen
Ein Ring- oder Ringförderer bewältigt bei vielen Formenträgern sehr hohe Leistungen. Eine H-Linie bietet einen geraden, doppelseitigen Arbeitsbereich, der Flexibilität für große oder unregelmäßige Teile bietet. Eine Drehtischlinie organisiert Formen auf einer rotierenden Plattform, sodass ein Einspritzkopf mehrere Stationen auf kleinem Raum bedienen kann. Viele Hersteller mit mittlerer bis hoher Leistung entscheiden sich für a Produktionslinie für Plattenspieler-Schaumspritzmaschinen weil es Zykluszeit, Automatisierung und Flächeneffizienz in Einklang bringt.
Das isometrische Diagramm unten zeigt ein typisches Plattenspieler-Layout. Die Formen werden um den Drehtisch herum bewegt, während der Einspritzkopf an der Füllstation verbleibt. Bediener oder Roboter können auf der gegenüberliegenden Seite die Endbearbeitung und Entformung durchführen.
Vergleich der Linieneigenschaften
Das folgende Radardiagramm vergleicht Drehteller-, H-Typ- und Ring-Layouts anhand von fünf praktischen Kriterien. Die Bewertungen dienen der Veranschaulichung und sollten für Ihre spezifischen Formgrößen und Produktionsziele neu bewertet werden.
Kontrolle von Qualität und Abfall bei der kundenspezifischen PU-Schaumproduktion
Qualitätsprobleme äußern sich in der Regel durch Dichteschwankungen, Oberflächenhohlräume oder eine schlechte Zellstruktur. Drei Kontrollen sind am wichtigsten: Materialtemperatur, Verhältnisgenauigkeit und Schussgewicht. Eine Abweichung von nur wenigen Gramm bei einem Ein-Kilogramm-Schuss kann die Dichte um mehrere Kilogramm pro Kubikmeter verschieben, daher verdienen das Dosiersystem und seine Kalibrierung ständige Aufmerksamkeit.
Dichtebereiche, die das Prozessdesign beeinflussen
Ungefähre Dichteziele für die Hauptschaumgruppen sind unten aufgeführt. Betrachten Sie diese als allgemeine Richtlinie und nicht als endgültige Spezifikationen, da der tatsächliche Bereich vom Rohmaterialsystem und der Teilegeometrie abhängt.
Abfallreduzierung und Kostenkurve
Jeder fehlerhafte Schuss kostet Material, Reinigungszeit und Produktionskapazität. Durch die Stabilisierung des Dosiersystems wird Abfall reduziert und automatisierte Linien verbessern die Reproduzierbarkeit. Die folgende Grafik zeigt, wie die Stückkosten typischerweise sinken, wenn das Volumen steigt, insbesondere wenn eine automatisierte Drehtischlinie eine Einzelmaschinenanlage ersetzt.
Für praktische Schritte zur Ausschussreduzierung lesen Sie, wie es geht Reduzieren Sie den Materialabfall bei der PU-Schaumverarbeitung um 30 % . Die größten Vorteile ergeben sich in der Regel aus einer stabilen Dosierung und einer besseren Disziplin des Bedieners, nicht aus einer Änderung der Rezeptur.
Was Sie überprüfen sollten, bevor Sie eine individuelle PU-Schaum-Produktionseinrichtung bestellen
Ein individuelles Setup ist mehr als die Injektionsmaschine. Es umfasst die Vormischstation, das Linienlayout, das Steuerungssystem und die Sicherheitsausrüstung. Definieren Sie vor der Bestellung die Produktionsleistung, die Formgrößen, das Materialsystem und die örtlichen Sicherheitsanforderungen. Der folgende Vergleich ist ein einfacher Ausgangspunkt und kein Ersatz für einen Prozessversuch.
Anschaulicher Vergleich von Prozessoptionen; Die tatsächlichen Werte hängen vom Formendesign und der Rezeptur ab.
Produktionsansatz
Typische Ausgabe
Konsistenz
Automatisierung Level
Einzel-Hochdruckmaschine mit manuellem Formentransport
Niedrig bis mittel
Gut pro Schuss, bedienerabhängig
Niedrig bis mittel
Maschine mit XY-Achsen-Manipulator
Mittel
Sehr gut
Mittel
Plattenspieler foam injection line
Hoch
Ausgezeichnet
Hoch
Überprüfen Sie außerdem, ob der Lieferant einen Test mit Ihrem tatsächlichen Material und Ihren Formen durchführen kann. Genauigkeit des Maschinenverhältnisses, Mischqualität, Reinigungszugang und Sicherheitsfunktionen für brennbare Treibmittel sind wichtiger als die maximale Pumpenkapazität im Datenblatt.
Häufig gestellte Fragen zur kundenspezifischen PU-Schaumproduktion
F1: Welche Dichtebereiche können mit der kundenspezifischen PU-Schaumproduktion erreicht werden?
Mit handelsüblichen Dosier- und Mischgeräten kann die Schaumdichte in einem weiten Bereich eingestellt werden. Harte Dämmschäume beginnen oft bei etwa 25–70 kg/m³, während Integralschaumstoffe 700 kg/m³ oder mehr erreichen können. Der genaue Bereich hängt von der Polyol-, Isocyanat- und Treibmittelformulierung ab.
F2: Wie wähle ich zwischen einer Zweikomponenten- und einer Dreikomponenten-Spritzmaschine?
Wenn Ihre Formel einen dritten Strom erfordert, beispielsweise ein Flammschutzmittel, eine Farbpaste oder einen zusätzlichen Harztank, ermöglicht eine Dreikomponentenmaschine eine unabhängige Verhältniskontrolle und vermeidet manuelle Vormischfehler.
F3: Warum Cyclopentan als Treibmittel verwenden?
Cyclopentan hat kein ozonabbauendes Potenzial und ein geringes Treibhauspotenzial und funktioniert gut in Hart- und Halbhartschäumen. Ein Vormischsystem sorgt dafür, dass das Treibmittel vor dem Einspritzen ordnungsgemäß mit dem Polyol vermischt wird, was die Dichte und die thermische Leistung stabilisiert.
F4: Was sollte ich vor dem Kauf einer kundenspezifischen Produktionslinie für PU-Schaum prüfen?
Achten Sie auf verifizierten Durchsatz, Verhältnisgenauigkeit, Mischqualität, einfache Reinigung, Sicherheitsfunktionen für brennbare Treibmittel und die Fähigkeit des Herstellers, die Prozessinbetriebnahme und Ersatzteilversorgung zu unterstützen.