Wie wird Polyurethanschaum hergestellt? Prozess-, Chemie- und Gerätehandbuch
Branchennachrichten-
Die kurze Antwort: Zwei Flüssigkeiten, eine schnelle Reaktion
Polyurethanschaum wird hergestellt, indem zwei flüssige chemische Ströme – eine Isocyanat- und eine Polyolmischung – dosiert, gemischt und abgegeben werden und die reagierende Mischung dann zu einem festen, zellulären Kunststoff expandiert. Die sichtbare Ausdehnung dauert Sekunden; Die innere Chemie baut stundenlang Kraft auf. Alles, was im fertigen Teil zählt, einschließlich Dichte, Zellstruktur, Isolationswert und Belastbarkeit, wird weitgehend in den ersten Augenblicken nach dem Zusammentreffen der beiden Ströme im Mischkopf entschieden.
Die meisten Menschen kennen das Ergebnis, nicht den Prozess: die starre Isolierschicht in der Kühlschranktür, die flexible Polsterung unter einem Autositz, die durchgehende Platte auf einem Gebäudedach. Sie alle folgen der gleichen Reihenfolge: Rohmaterialvorbereitung, genaue Dosierung, Hochdruckmischen, Abgabe in eine Form oder auf ein Förderband, Expansion und Aushärten.
Die Chemie: Isocyanat, Polyol und das Gas, das Zellen aufbaut
Polyurethanschaum entsteht, wenn ein Isocyanat mit einem Polyol reagiert. Die -NCO-Gruppe des Isocyanats greift die -OH-Gruppe des Polyols an und bildet eine Urethanbindung, die kurze flüssige Moleküle zu einem langen festen Polymer verbindet. Bei der Reaktion wird Wärme freigesetzt, und diese exotherme Wärme dehnt das Gas aus, das die Zellstruktur des Schaums erzeugt.
In den meisten Formulierungen verlaufen zwei Gaserzeugungswege parallel:
Chemisches Blasen: Wasser reagiert mit Isocyanat unter Freisetzung von Kohlendioxidgas.
Physikalisches Blasen: Eine niedrigsiedende Flüssigkeit – in modernem Hartschaum am häufigsten Cyclopentan – verdampft, wenn sich die Mischung erwärmt.
Katalysatoren kontrollieren das Gleichgewicht zwischen der Gelierungsreaktion und der Blähreaktion, während Silikontenside wachsende Zellen stabilisieren, sodass sie nicht unter ihrem Eigengewicht kollabieren. Wenn Sie das Verhältnis einer dieser Komponenten ändern, wechselt der Schaum von weich und flexibel zu steif und strukturell.
Rohstoffe: Was eigentlich in die Mischung kommt
Eine typische Polyurethan-Hartschaumformulierung, ausgedrückt in Teilen pro 100 Teilen Polyol, sieht folgendermaßen aus:
Typische Polyurethan-Hartschaumformulierung, in Gewichtsteilen pro 100 Teile Polyol.
Rohstoff
Funktion in der Reaktion
Typische Teile
Polyol (Polyether)
Polymerrückgrat; definiert Flexibilität
100
Isocyanat (MDI)
Vernetzt das Polymer; baut Kraft auf
40–60
Cyclopentan
Physikalisches Treibmittel; erzeugt die Zellen
10–15
Wasser
Chemisches Treibmittel; setzt CO2 frei
2–4
Silikontensid
Stabilisiert Zellen während des Aufstiegs
1–2
Amin-/Zinn-Katalysatoren
Gelier- und Blasgeschwindigkeit ausbalancieren
0,5–2
Das Diagramm macht einen Punkt deutlich, der in der Produktion von Bedeutung ist: Der Isocyanatgehalt beträgt nur 40–60 Gewichtsprozent des Polyolgehalts, doch ein Dosierfehler von nur 1–2 Prozent in einem der Ströme verändert die Zellstruktur, Dichte und Haftung. Deshalb sind Hochdruck-Dosierpumpen und nicht das Mischpaddel das eigentliche Herzstück einer Schaumlinie.
Besondere Aufmerksamkeit verdient Cyclopentan für Geräte- und Plattenschaum. Es ersetzt Treibmittel vom Freon-Typ, da es ein Ozonabbaupotenzial von nahezu Null aufweist, aber brennbar ist. Die Anlagen mischen es daher entweder auf einer sicheren Vormischanlage oder in einer kontinuierlichen Anlage mit dem Polyol Cyclopentan-Vormischsystem . Der Lieferweg für das Treibmittel ist eine der ersten Entscheidungen, vor denen ein Hersteller von Geräteschaum steht; Unser Leitfaden zu So wählen Sie die richtige Cyclopentan-Polyurethan-Schaumspritzmaschine aus erklärt die wichtigsten Optionen.
Schritt für Schritt: Wie Polyurethanschaum hergestellt wird
1. Rohstoffkonditionierung
Beide Komponenten werden in temperaturkontrollierten Tanks gelagert und kontinuierlich umgewälzt, um sie gleichmäßig zu halten. Die Temperatur wirkt sich direkt auf Viskosität und Reaktivität aus: Die meisten MDI-basierten Systeme werden zwischen 20 und 35 °C gehalten. Der Polyoltank enthält normalerweise bereits die Tenside, Katalysatoren, Wasser und, wenn ein Vormisch-Skid verwendet wird, das Cyclopentan.
2. Genaue Dosierung
Hochdruckpumpen fördern jede Komponente mit kontrollierter Leistung und kontrolliertem Verhältnis zum Mischkopf. Moderne Maschinen geben eine Verhältnisgenauigkeit von etwa ±0,5 bis 1 Volumenprozent an. Wenn die Isocyanatseite zu hoch driftet, wird der Schaum spröde und kann in dicken Abschnitten verbrennen; Sinkt der Wert nach unten, kollabieren die Zellen und dem Teil mangelt es an struktureller Festigkeit.
3. Impingement-Mischen
Hochdruckmaschinen mischen ohne mechanisches Rührwerk. Die beiden Ströme treten mit etwa 120–180 bar in eine kleine Kammer ein und kollidieren frontal mit hoher Geschwindigkeit. Der Aufprall sorgt für das Mischen und ein hydraulischer Kolben spült die Kammer nach jedem Schuss, sodass Rückstände nicht im Kopf aushärten können.
4. Abgabe in eine Form oder auf ein Förderband
Die reagierende Flüssigkeit wird in eine geschlossene Form, eine offene Form oder direkt auf ein Förderband eingespritzt. Bei Formteilen bestimmt die eingespritzte Menge – Schussgewicht oder Packungsfaktor genannt – die endgültige Dichte. Bei kontinuierlichen Blockschaumanlagen wird die Flüssigkeit in einen beweglichen Trog gegossen, wo sie zu einem langen Block aufsteigt.
5. Aufgehen, Gelieren und Aushärten
Sobald die Flüssigkeit ruht, übernimmt die Chemie. Die Mischung cremig, geht auf, geliert und wird klebfrei. Die untenstehende Anstiegskurve ist typisch für einen starren Freischaum: schneller Start, schnelles lineares Wachstum, dann ein Plateau, wenn die Zellen einrasten.
Nach dem Plateau ist der Schaum chemisch fest, aber immer noch warm und weich. Geformte starre Teile werden normalerweise innerhalb von 5–15 Minuten entformt und das Teil erreicht nach etwa 24 Stunden bei Raumtemperatur nahezu seine Endfestigkeit.
6. Endbearbeitung und Nachbearbeitung
Formteile werden von Graten befreit und auf Hohlräume überprüft; Blockblöcke werden in Platten geschnitten; Starre Platten werden bei Bedarf zugeschnitten, besäumt und laminiert. Eine gute Sauberkeit ist hier wichtig, da Polyurethanstaub und teilweise ausgehärtete Rückstände die Hauptverunreinigungsquellen in einer Schaumlinie sind.
Flexibel, starr, Blockmaterial und geformt: Prozessvarianten
Die Chemie ist die gleiche, aber das Rezept und die Ausrüstung ändern sich mit dem Endprodukt. Vier Varianten decken den Großteil der Branche ab:
Flexibler Blockschaum: ein offenzelliger Blockschaum mit geringer Dichte für Matratzen und Polster. Die Mischung wird auf ein breites Förderband gegossen, bildet ein kontinuierliches Brötchen und wird in Blätter geschnitten.
Flexibler Formschaum: Wird für Autositze verwendet. Die Mischung wird in geformte Formen eingespritzt und die offenzellige Struktur lässt Luft durch das Kissen strömen.
Hartformschaum: ein geschlossenzelliger, formstabiler Schaumstoff für Kühlschrankschränke und Dämmplatten. Das Einblasen von Cyclopentan und ein hoher Einspritzdruck halten die Zellen klein und den Isolationswert hoch.
Harter Sprühschaum: Die gleiche Chemie wird vor Ort mit tragbaren Geräten zur Gebäudeisolierung aufgetragen.
Der Produktionsaufbau folgt dem Produkt. Für großvolumige Formteile wie Dämmplatten u. a Produktionslinie für Drehtisch-Schaumspritzgießmaschinen Indiziert die Formen durch die Füll-, Aushärtungs- und Entformungsstationen, sodass der Einspritzkopf nie auf eine Form warten muss. Für durchgehende starre Platten ist eine H-förmige oder ringförmige Linie besser geeignet. Bei Kleinserien und Sonderteilen bleibt der Einmaschinenbetrieb wirtschaftlich.
Drei Ausrüstungsteile definieren eine Polyurethanschaumanlage: die Einspritzmaschine, das Vormisch- oder Mischsystem und die Produktionslinie.
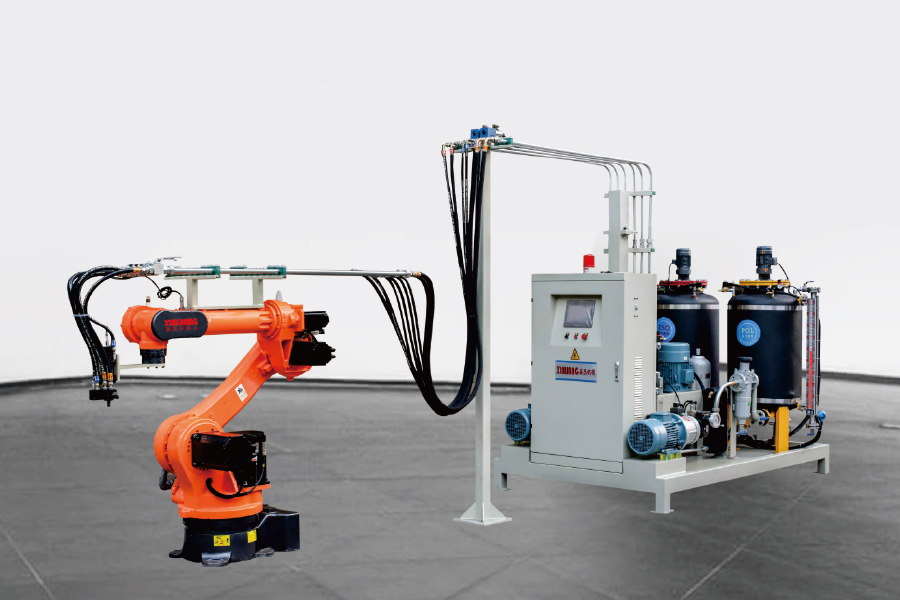
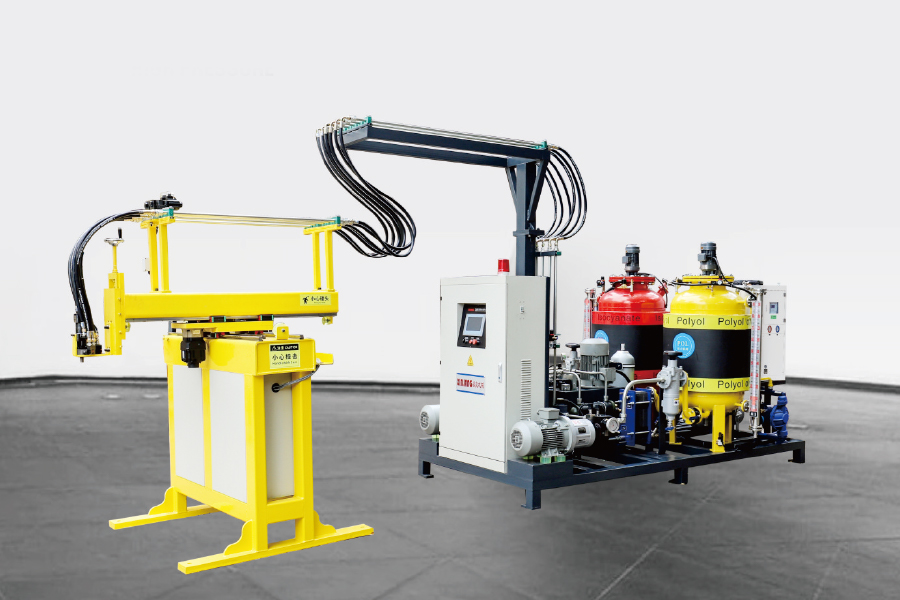
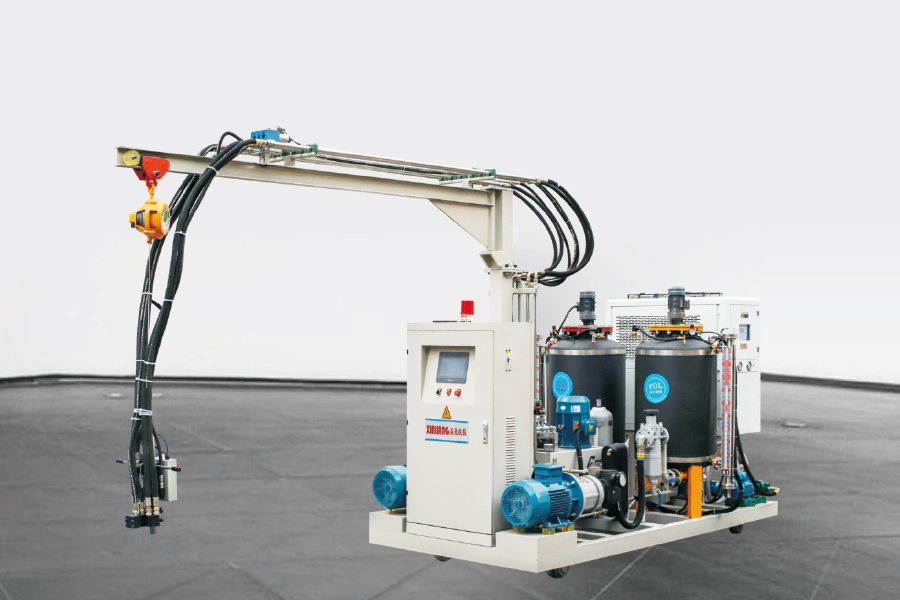
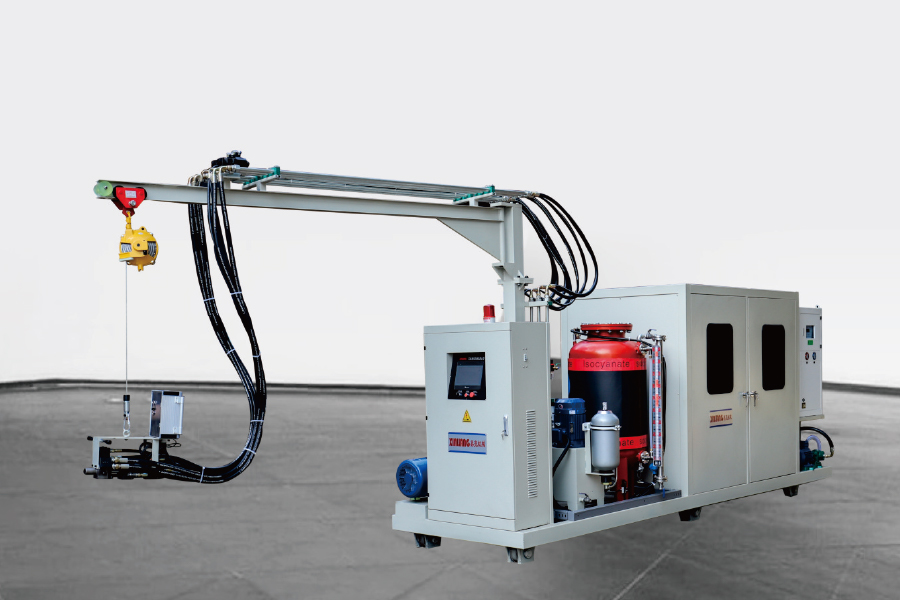
Die Injektionsmaschine dosiert und mischt die Chemikalien unter hohem Druck. Den Großteil der Anwendungen bewältigen Zweikomponentenmaschinen; Dreikomponentenmaschinen fügen einen dritten Strom für Flammschutzmittel, Farbstoffe oder spezielle Polyolmischungen hinzu. Ningbo Xinliang Machinery Zweikomponenten-Polyurethan-Hochdruckschaum-Spritzmaschine ist ein typisches Beispiel dieser Klasse, bei dem die Dosiergenauigkeit und der Mischdruck bei jedem Schuss überwacht werden. Wenn Sie neu in der Kategorie sind, beginnen Sie mit unserer Erklärung Was ist eine Polyurethan-Hochdruck-Schaumspritzmaschine? .
Das Vormischsystem nimmt das Treibmittel auf und mischt es sicher in das Polyol, sodass die Injektionsmaschine immer eine gleichmäßige Charge erhält. Die Produktionslinie organisiert den Formzyklus: ein Drehtisch für viele kleine rotierende Formen, eine H-Linie für große starre Platten oder eine Ringlinie für kontinuierliche laminierte Platten. Die richtige Kombination hängt von der Teilegröße, dem Produktionsvolumen und der benötigten Stundenleistung ab.
Was entscheidet darüber, ob der Schaum die Spezifikationen erfüllt?
Fünf Variablen trennen einen sauberen, gleichmäßig aufgegangenen Schaum von einer Ausschusscharge: Verhältnisgenauigkeit, Komponententemperatur, Mischdruck, Formtemperatur und Rohstoffkonsistenz.
Die Temperatur ist die am leichtesten zu verwechselnde Variable, da sie die Cremezeit verändert – das Intervall zwischen der Injektion und dem Beginn der Expansion. Der typische Trend für ein MDI-System ist unten dargestellt: Mit steigender Komponententemperatur verkürzt sich die Rahmzeit nahezu linear. Anbieter von Schaumchemikalien geben für Schranksysteme in der Regel Aufschäumzeiten im Bereich von 4 bis 12 Sekunden an, je nach Rezeptur und Prozesstemperatur.
Der Mischdruck ist das Frühwarnsystem des Bedieners: Ein Druckabfall am Mischkopf bedeutet normalerweise eine verschlissene Düse, eine verschmutzte Kammer oder eine Pumpe, die ihren Hub verliert. Verhältnisdrift, verunreinigtes Rohmaterial und eine feuchte Polyol-Charge zeigen sich alle in der Zellstruktur, bevor ein Labortest abgeschlossen ist. Für einen genaueren Blick auf jede Variable lesen Sie unsere Aufschlüsselung von Welche Faktoren beeinflussen die Qualität der Polyurethanschaum-Injektion? .
Häufig gestellte Fragen zur Herstellung von Polyurethanschaum
Q1. Woraus besteht Polyurethanschaum?
Polyurethanschaum wird aus einem Isocyanat (normalerweise MDI oder TDI) und einem Polyol sowie Wasser oder einem physikalischen Treibmittel, Tensiden und Katalysatoren hergestellt. Das Isocyanat reagiert mit dem Polyol unter Bildung des Polymers, während das Treibmittel die Zellen bildet.
Q2. Was ist der Unterschied zwischen starrem und flexiblem Polyurethanschaum?
Hartschaum ist geschlossenzellig, dicht und formstabil; Es wird zur Wärmedämmung in Kühlschränken und Bauplatten verwendet. Flexibler Schaumstoff ist offenzellig und weich; Es wird für Matratzen, Möbel und Fahrzeugsitze verwendet.
Q3. Wofür wird Cyclopentan in Polyurethanschaum verwendet?
Cyclopentan is the physical blowing agent in modern rigid foam. It evaporates inside the reacting mixture and expands the cells, giving refrigerator and panel foam high insulation value without the ozone-depleting gases used in older processes.
Q4. Wie lange dauert die Aushärtung von Polyurethanschaum?
Der sichtbare Anstieg endet innerhalb von etwa zwei Minuten. Formteile können in 5 bis 15 Minuten entformt werden, das Polymer vernetzt jedoch weiter und die volle Dimensionsstabilität dauert normalerweise 24 Stunden oder länger.
F5. Kann Polyurethanschaum recycelt werden?
Ja. Flexible Schaumstoffreste können zerkleinert und in eine erneut verklebte Teppichunterlage eingebunden werden. Hartschaum kann zu Füllstoff gemahlen oder durch Glykolyse depolymerisiert werden, um Polyole für neuen Schaum zurückzugewinnen.
F6. Was ist eine Polyurethan-Hochdruckschäummaschine?
Es handelt sich um eine Maschine, die zwei oder mehr flüssige Komponenten mit Hochdruckpumpen dosiert, sie durch Aufprall in einem Mischkopf mischt und die reagierende Mischung in eine Form oder auf ein Förderband spritzt, wo sie sich zu Schaum ausdehnt.