Wie wird Polyurethanschaum hergestellt? Schritt-für-Schritt-Prozess und Ausrüstung
Branchennachrichten-
Schneiden Sie in die Wand eines Kühl-Gefrierschranks und Sie werden es finden: einen starren, blassgelben Schaumstoff, der den gesamten Schrank hinter einer wenige Millimeter dicken Folie isoliert. Unabhängig davon, ob Polyurethanschaum in einem Kühlschrank, einem Autositz oder einer Dachplatte landet, erfolgt seine Herstellung nach dem gleichen grundlegenden Ablauf.
Die kurze Antwort: Hersteller dosieren zwei flüssige Komponenten – eine Polyolmischung und ein Isocyanat – in einem streng kontrollierten Verhältnis, vermischen sie unter hohem Druck für den Bruchteil einer Sekunde, spritzen die Mischung in eine Form oder auf eine sich bewegende Oberfläche und lassen sie durch eine selbsterhitzende chemische Reaktion innerhalb von Minuten zu einem zellulären Polymer expandieren. Temperaturkontrolle, Verhältnisgenauigkeit, Mischenergie und Formenhandhabung sorgen dafür, dass diese Reaktion Schuss für Schuss wiederholbar bleibt.
Dieser Leitfaden geht durch die Chemie, die Standardprozessschritte und die dahinter stehenden Ausrüstungsentscheidungen – verfasst von der Ausrüstungsseite der Branche von Ningbo Xinliang Machinery , einem Hersteller von Hochdruck-Polyurethan-Schaummaschinen und kompletten Schäumlinien, sodass der Fokus weiterhin auf dem liegt, was in der Fabrikhalle passiert.
Die Chemie: Zwei Flüssigkeiten, die ihre eigene Struktur aufbauen
Polyurethan entsteht, wenn ein Polyol – ein Alkohol mit mehreren reaktiven Hydroxylgruppen – mit einem Isocyanat reagiert: MDI für Hart- und Formschäume, TDI für Blockschaumpolsterung. Bei der Reaktion wird Wärme freigesetzt, während ein Polymernetzwerk aufgebaut wird, während gleichzeitig in der Mischung Gas erzeugt wird. Diese Kombination aus Strukturbildung und Gaserzeugung ist es, die zwei Flüssigkeiten in festen Schaum verwandelt.
Woher das Gas kommt
Zwei Quellen. Wasser in der Formulierung reagiert mit Isocyanat und setzt CO2 frei, das die Zellen aufbläht. Physikalische Treibmittel wie Cyclopentan reagieren überhaupt nicht – sie verdampfen in der Reaktionswärme und sorgen stattdessen für die Expansion.
Die Nebendarsteller
In den Materialreferenzen der Industrie sind die Standardzusätze für die Formulierung aufgeführt, darunter Polyole, Diisocyanate, Treibmittel, Katalysatoren und Tenside. Katalysatoren legen fest, wie schnell das Polymer im Verhältnis zur Gasproduktion geliert; Silikontenside verhindern, dass die dünnen Zellwände beim Aufsteigen des Schaums reißen; Flammschutzmittel und Füllstoffe gleichen Sicherheit und Kosten aus.
Kerninputs der Polyurethanschaumproduktion und was jeder einzelne kontrolliert.
Eingabe
Funktion
Was passiert, wenn es driftet?
Polyolmischung
Hauptharz; trägt Zusatzstoffe und definiert Grundeigenschaften
Ein falsches Verhältnis führt zu weichem, schwachem oder sprödem Schaum
Isocyanat (MDI/TDI)
Reagiert mit Polyol zum Aufbau des Polymernetzwerks
Verhältnisdrift führt zu Schrumpfung, Hohlräumen und bröckeligen Zellen
Treibmittel (Wasser/CO2, Cyclopentan)
Erzeugt das Gas, das die Zellen bildet
Zu viel lässt den Schaum kollabieren; zu wenig macht es dicht
Katalysatoren
Gelierung und gaserzeugende Reaktionen ausgleichen
Ein schlechtes Gleichgewicht führt zu gespaltenen Zellen oder einer dichten Haut
Silikontensid
Stabilisiert die Zellwände während des Aufstiegs
Grobe Zellen, Krater oder Einsturz
Der gesamte Prozess beruht auf einem Vergleich: Wenn die Gaserzeugung der Polymerbildung vorausgeht, kollabiert der aufsteigende Schaum; Wenn das Polymer zu schnell geliert, wird der Schaum dicht und löst sich von der Form. Formulierer nennen dies den Ausgleich der Gel- und Blasreaktionen – und deshalb wird die Dosiergenauigkeit in Bruchteilen eines Prozents angegeben.
Wie Polyurethanschaum hergestellt wird, Schritt für Schritt
Ganz gleich, ob es sich bei dem Produkt um einen geformten Autositz oder eine Kühlschrankinnenraumisolierung handelt, der Ablauf durchläuft dieselben sechs Phasen:
Rohstoffvorbereitung. Polyol und Isocyanat werden in Tagestanks gelagert und auf ein definiertes Temperaturfenster konditioniert, das je nach System üblicherweise bei etwa 20–45 °C liegt, da Viskosität und Reaktionsgeschwindigkeit eng mit der Temperatur verknüpft sind.
Hochdruckdosierung. Dosierpumpen fördern jede Komponente in einem festen Verhältnis; Gut gewartete Hochdruckanlagen halten dieses Verhältnis normalerweise bei etwa einem Prozent.
Impingement-Mischen. Die beiden Ströme werden bei einem Druck von üblicherweise etwa 100–200 bar in einen kleinen Mischkopf gedrückt, wo sie kollidieren und sich innerhalb von Millisekunden zu einer homogenen Mischung vermischen.
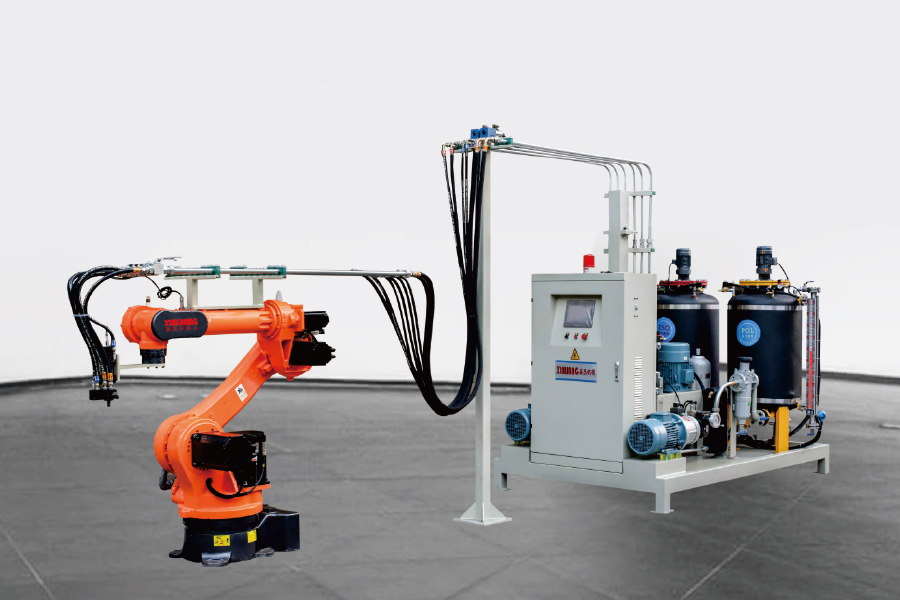
Injektion oder Gießen. Die Mischung wird in eine geschlossene Form geschossen, in einen offenen Hohlraum gegossen oder auf ein Förderband gelegt und von einem Roboter oder Manipulator dorthin geführt, wo die Gießposition genau sein muss.
Expansion und Aushärtung. Der Schaum cremigt, geht auf, geliert und härtet aus – die Cremephasen dauern Sekunden, das vollständige Aufgehen dauert normalerweise ein bis zwei Minuten und die Entformung erfolgt innerhalb weniger Minuten.
Entformen, Trimmen und Testen. Die Teile werden freigegeben, zugeschnitten und auf Dichte, Zellstruktur, Dimensionsstabilität und, bei Isolationsqualitäten, Wärmeleitfähigkeit überprüft.
Illustratives Volumenanstiegsprofil eines Hartschaumsystems; Die genauen Zeitvorgaben variieren je nach Formulierung und Teilegeometrie.
Warum die Mischtechnik über die Schaumqualität entscheidet
Zwei Maschinenfamilien dominieren die Produktion. Niederdruckmaschinen mischen Komponenten in einer Kammer, die nach jedem Schuss mit Lösungsmittel gespült werden muss, was die Handhabung des Lösungsmittels, die Reinigungskosten und den Spülabfall erhöht. Hochdruckmaschinen mischen stattdessen durch Aufprall: Die beiden Ströme kollidieren bei etwa 100–200 bar, und der Mischkopf reinigt sich zwischen den Schüssen mechanisch. Das Ergebnis sind feinere, gleichmäßigere Zellen, kein Lösungsmittelverbrauch und weniger Materialabfall – der Grund dafür, dass Hochdruckgeräte zum Standard für die Geräte-, Automobil- und Plattenproduktion geworden sind.
Typische Arbeitsdruckbereiche für die beiden Maschinenfamilien, wie in der Literatur zu Schäumgeräten angegeben; Überprüfen Sie die genauen Zahlen anhand der Datenblätter des Lieferanten.
In einer Hochdruck-Schäummaschine
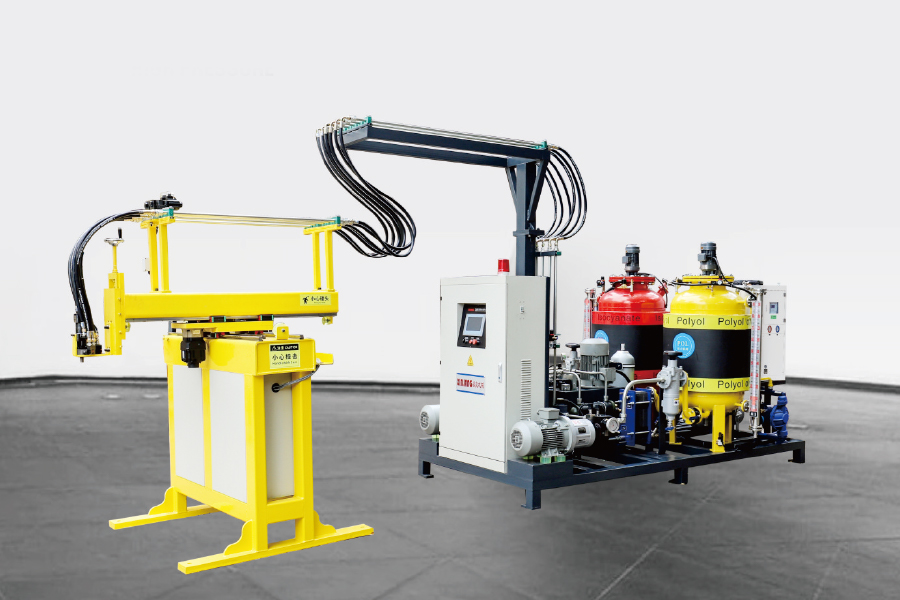
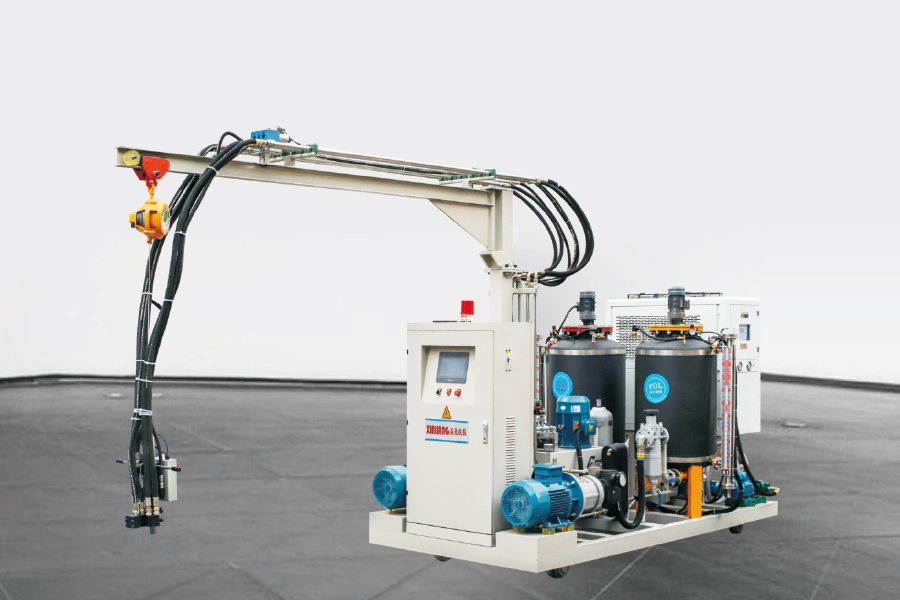
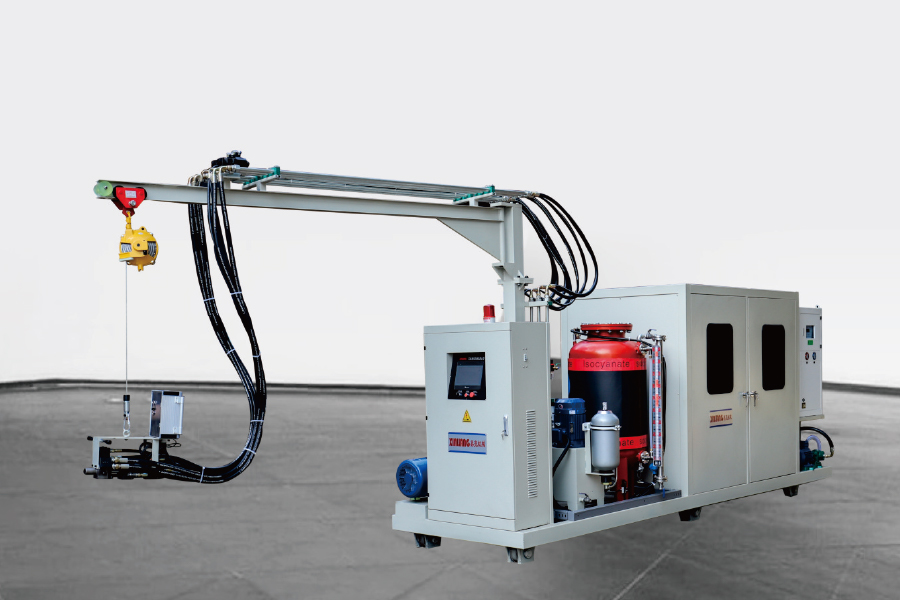
Die Hardware ist einfacher als sie aussieht: zwei Komponententanks, Dosierpumpeneinheiten, die das Verhältnis einstellen, isolierte Hochdruckschläuche und ein selbstreinigender Mischkopf, der über der Form positioniert ist. Synchronisieren Sie Verhältnis, Temperatur, Druck und Schusszeitpunkt, und jeder Schuss verlässt den Kopf mit der gleichen Reaktionsfähigkeit wie der letzte.
Vereinfachter Aufbau einer Zweikomponenten-Hochdruckschäummaschine: Komponentenbehälter, Dosierpumpen, Hochdruckschläuche, selbstreinigender Mischkopf und Form.
Flexibel oder starr? Das Produkt prägt den Prozess
Der Wikipedia-Überblick über die Verarbeitung von Polyurethanschaum identifiziert zwei große Herstellungswege: Formen und Blockschaum. Blockschaumanlagen gießen einen kontinuierlichen Strom auf ein sich bewegendes Förderband, wo ein langer Schaumstoffball aufsteigt, aushärtet und später in Blöcke geschnitten wird – der klassische Weg für Matratzen und Möbelqualitäten. Beim Formen wird stattdessen für jedes Teil ein Schuss in eine individuelle Form dosiert.
Harter Isolierschaum wird fast immer geformt: Gerätehersteller spritzen Schaum in die Hohlräume von Kühlschränken, Plattenhersteller betreiben kontinuierliche Laminierlinien und Gehäuse von Warmwasserbereitern werden in geschlossene Formen gefüllt. Da seine Zellen geschlossen bleiben und das Treibmittel einfangen, fungiert Hartschaum als Struktur und Isolierung zugleich, wobei die Wärmeleitfähigkeit die Haupteigenschaft ist.
Isolierung von Kühlschrank, Gefrierschrank und Warmwasserbereiter
Sandwichpaneele für Dächer, Wände und Kühlhäuser
Autositze und Kfz-Innenausstattung
Matratzen, Möbel und Schuhsohlen
Sportgeräte, Spielzeug und Kunsthandwerk
Jede Produktfamilie steuert den Prozess in eine andere Richtung – Elastizität für den Sitz, Dichte und Isolationswert für Geräte – daher verwenden Schaumfabriken für jede Produktfamilie separate Rezepturen und Werkzeuge.
Die Cyclopentan-Verschiebung: Schäumen ohne Fluor
Jahrzehntelang war Isolierschaum auf fluorierte Treibmittel angewiesen. Internationale Ausstiege im Rahmen des Montrealer Protokolls führten dazu, dass sich die Industrie zunächst auf H-FCKW und dann auf Kohlenwasserstoffe konzentrierte, und Cyclopentan ist heute weltweit das Standardtreibmittel für Kühlschränke, Gefrierschränke und Plattenisolierungen. Es weist ein Ozonabbaupotenzial von nahezu Null und ein geringes Treibhauspotenzial auf; Der Kompromiss besteht in der Entflammbarkeit, auf die Produktionsanlagen ausgelegt sein müssen.
Die Entflammbarkeit wird auf Geräteebene gehandhabt: Explosionsgeschützte Motoren und Sensoren, Gasleckerkennung und spezielle Vormischhardware sind Standardanforderungen an Cyclopentanleitungen und keine optionalen Extras.
Es gibt zwei Fütterungsansätze. Direkteinspritzung dosiert Cyclopentan in den Polyolstrom an der Maschine selbst, während ein spezielles Cyclopentan-Vormischsystem vorgeschaltet in einer versiegelten, überwachten Station eine stabile Polyol-Treibmittel-Mischung herstellt. In Branchenvergleichen wird dem Vormischen im Allgemeinen eine bessere Gleichmäßigkeit der Rohstoffe und eine sicherere, kontrollierbarere Dosierung zugeschrieben – ein echter Vorteil, wenn die Isolationsspezifikationen streng sind.
Von einer einzelnen Maschine bis zur kompletten Produktionslinie
Die Chemie ändert sich nie mit der Größe; Was sich ändert, ist die Art und Weise, wie sich Schimmelpilze bewegen. Eine eigenständige Maschine eignet sich für Forschungsarbeiten, kleine Chargen und häufig wechselnde Teile. Eine Drehtischlinie dreht Formträger durch Gieß-, Aushärtungs- und Entformungsstationen und bringt so eine hohe Produktionsmenge auf kompaktem Raum unter, während Ring- und H-Typ-Linien für maximalen Durchsatz mehr Träger in kontinuierlichen Schleifen transportieren. Fallberichte von Anbietern von Schaumanlagen führen allein auf die automatisierte Gusspositionierung mit Robotern oder Manipulatoren zu einer Abfallreduzierung von bis zu 30 %.
Qualitativer Vergleich auf einer Skala von 1 bis 10 (anschaulich): Einzelne Maschinen führen in Bezug auf Flexibilität und Einstiegskosten; Drehtisch- und Ringlinien stehen für Leistung, Automatisierung und Schuss-zu-Schuss-Konsistenz.
Passen Sie das Layout an das Teil an: Drehtischzellen dominieren die Sitz- und Gerätearbeit, wo eine kompakte Zelle Dutzende von Formen pro Tag bedient, und ringförmige Layouts eignen sich für kontinuierliche Programme mit hohem Volumen.
Qualitätskontrolle: Die Kontrollen, die den Ertrag schützen
Der fertige Schaumstoff wird durch eine kurze Liste von Tests abgenommen, von denen die meisten direkt auf die Prozesskontrolle zurückgehen:
Dichte und Dichtegradient über das Teil
Druckfestigkeit und Verformung eingestellt
Dimensionsstabilität nach Hitze- und Feuchtigkeitseinwirkung
Wärmeleitfähigkeit (k-Faktor) für Dämmstofftypen
Haftung an Auskleidungen und Verkleidungen, wo sich Schaum mit der Außenhaut verbindet
Für Käufer ist die praktische Erkenntnis einfach: Schrumpfung, Hohlräume und bröckelige Zellen sind fast immer auf Verhältnisabweichungen, Temperaturabweichungen oder abgenutzte Mischköpfe zurückzuführen. Fragen Sie beim Lieferantenvergleich gezielt nach Dosiergenauigkeit, Komponententemperaturkontrolle sowie Reinigungs- und Kalibrierungsroutinen – die Antworten sagen Ihre Ausschussrate besser voraus als jede Broschüre.
Häufig gestellte Fragen
F1: Woraus besteht Polyurethanschaum?
Eine Polyolmischung und ein Isocyanat (normalerweise MDI oder TDI) sowie ein Treibmittel, Katalysatoren und ein Silikontensid. Das Mischen der beiden Hauptflüssigkeiten löst die Reaktion aus, die Blasen im Polymer festhält.
F2: Was ist der Unterschied zwischen flexiblem und hartem Polyurethanschaum?
Weichschaum ist offenzellig und federt nach dem Zusammendrücken zurück. Daher wird er für Matratzen, Möbel und Autositze verwendet. Hartschaum ist geschlossenzellig und wird für die Isolierung in Kühlschränken und Paneelen geschätzt.
F3: Was macht eine Polyurethan-Hochdruckschäummaschine?
Es dosiert die beiden Komponenten in einem festen Verhältnis, mischt sie durch Hochdruckbeaufschlagung in einem selbstreinigenden Kopf und spritzt die Mischung innerhalb von Sekunden in eine Form, typischerweise bei etwa 100–200 bar.
F4: Wie lange dauert die Aushärtung von Polyurethanschaum?
Cremezeit is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
F5: Warum wird Cyclopentan als Treibmittel verwendet?
Es verfügt über ein Ozonabbaupotenzial von nahezu Null und ein geringes Treibhauspotenzial, was es nach dem Ausstieg aus fluorierten Wirkstoffen zur Standardwahl für die Geräte- und Plattenisolierung machte.
F6: Ist Polyurethanschaum sicher?
Vollständig ausgehärteter Schaum ist stabil und wird weltweit in Produkten des täglichen Bedarfs verwendet. Für die flüssigen Rohchemikalien gelten Vorsichtsmaßnahmen beim Umgang, die Belüftung, Schutzausrüstung und geschultes Personal erfordern.
F7: Welche Produkte werden aus Polyurethanschaum hergestellt?
Kühl- und Gefrierschrankisolierung, Warmwasserbereiter, Sandwichpaneele, Autositze und Innenteile, Matratzen, Möbel, Schuhsohlen, Sportgeräte und Spielzeug.
F8: Wie viel kostet eine Polyurethan-Schaummaschine?
Dies hängt von der Anzahl der Komponenten, der Druckklasse, dem Automatisierungsgrad und davon ab, ob eine komplette Produktionslinie erforderlich ist – der zuverlässige Weg ist ein konfigurationsbasiertes Angebot des Geräteherstellers.